EN
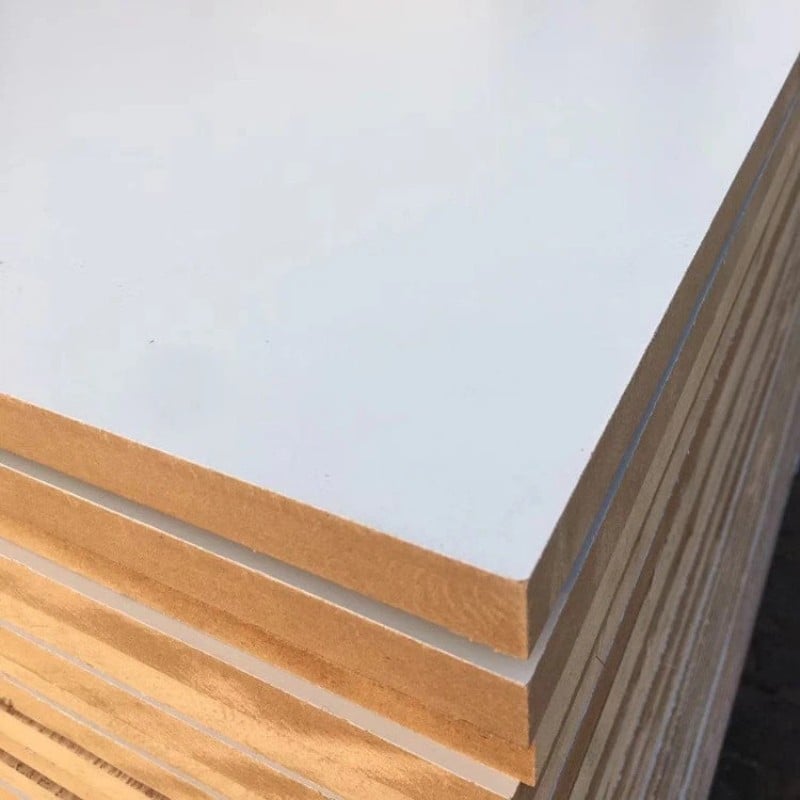
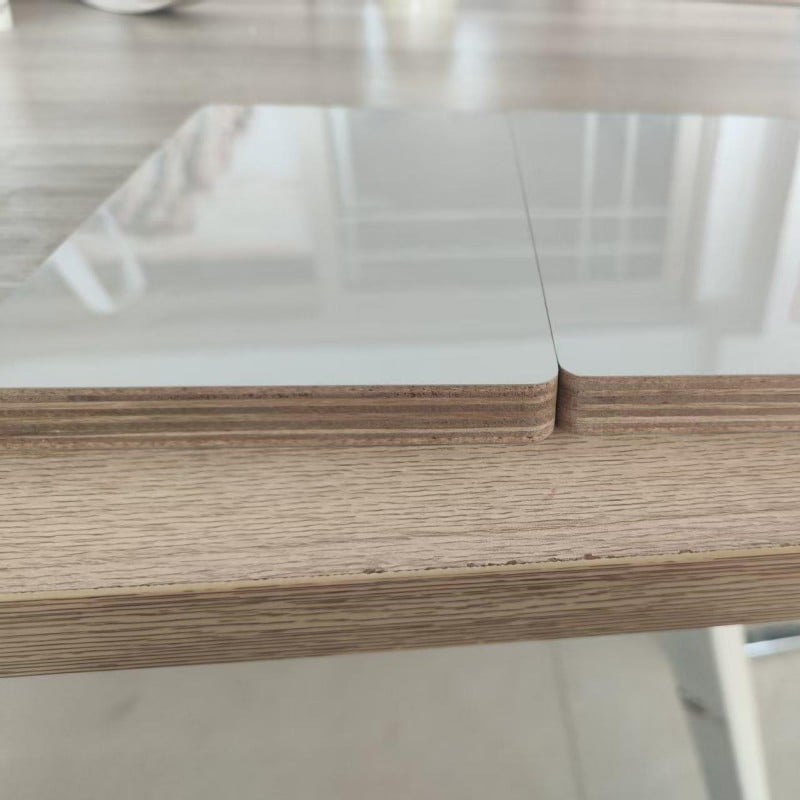
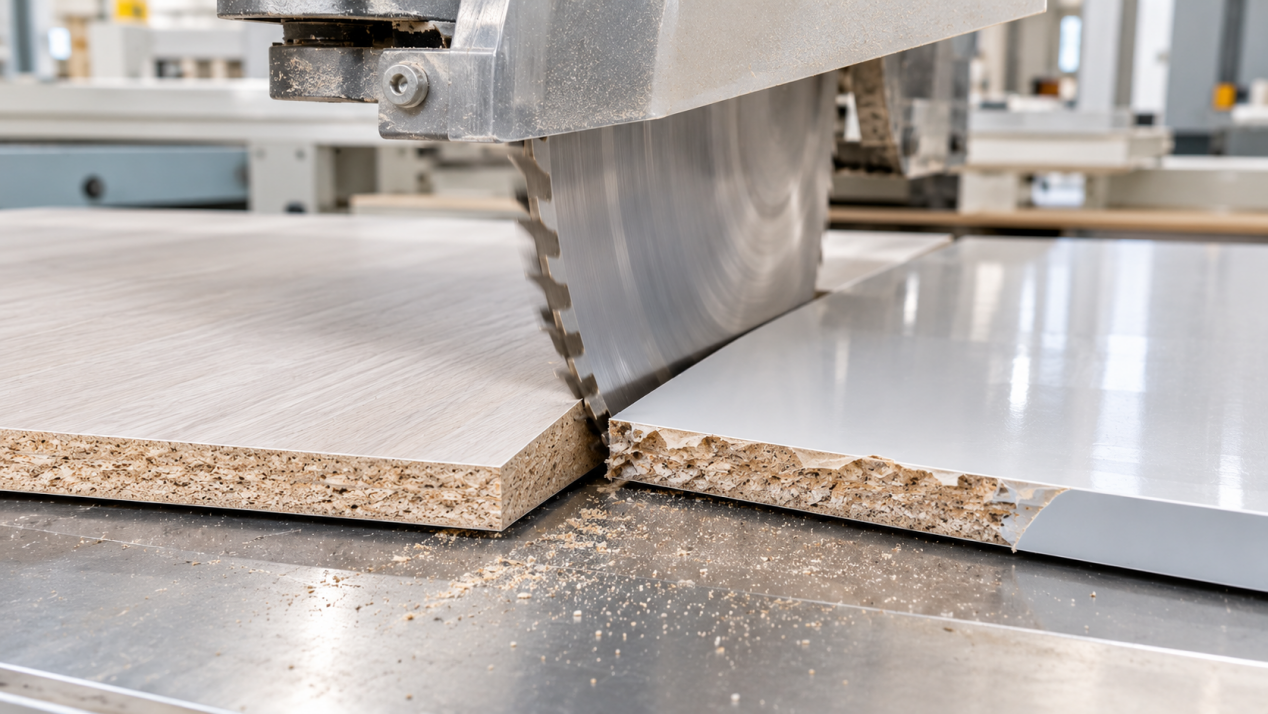 Les ébréchures sur les bords pendant la découpe constituent le défi le plus courant lors du traitement de panneaux stratifiés PET ou de panneaux stratifiés mélamine, et l’un des principaux points de friction en fabrication fréquemment signalés par les fabricants de meubles à l’étranger. Les commandes à l’exportation imposent des exigences rigoureuses concernant l’apparence de ces panneaux ; les ébréchures sur les bords nuisent non seulement à l’aspect esthétique des panneaux de porte finis et des éléments d’ameublement, mais, dans les cas graves cas , elles peuvent rendre un panneau entier inutilisable, augmentant ainsi les déchets globaux de production. En outre, une propagation généralisée des ébréchures risque d’entraîner le rejet des commandes ou des réclamations indemnitaire de la part des clients.
Le contrôle de l’écaillage des bords commence par le choix de l’outil de coupe. Lors du travail de ces deux types de panneaux, les lames de scie à pointes diamantées constituent l’option privilégiée, le profil de dents trapézoïdal plat (TCTF) étant le plus adapté. La nature de l’écaillage des bords diffère selon les matériaux : la surface en papier imprégné de mélamine est relativement fragile, ce qui la rend sujette à l’écaillage sur la face supérieure pendant la coupe. En revanche, le film PET est plus résistant ; si la lame de scie n’est pas suffisamment affûtée, le film ne se fracture pas, mais risque d’être tiré ou soulevé, entraînant un décollement ou des bords recourbés. Comme une lame émoussée constitue la cause première de la plupart des problèmes d’écaillage des bords, les usines doivent mettre en œuvre une maintenance et un affûtage réguliers, et veiller à remplacer sans délai les lames arrivées à la fin de leur serviceje suis la vie.
Ensuite, il est essentiel d’ajuster correctement la vitesse de rotation de la lame en fonction de la vitesse d’avance. Si la vitesse de rotation est trop faible tandis que le matériau est avancé trop rapidement, le panneau subit un impact soudain et excessif, ce qui peut facilement endommager son fini de surface. Les paramètres doivent être ajustés de façon souple en fonction de l’épaisseur du panneau : pour les panneaux plus minces, augmenter la vitesse de la broche et réduire la vitesse d’avance. Tout au long du processus de découpe, le panneau doit être solidement fixé ; la moindre vibration peut entraîner des découpes irrégulières ou des ébréchures sur les bords. Les installations disposant des capacités requises peuvent installer des rouleaux de pression afin de minimiser tout déplacement du panneau pendant la découpe.
La séquence de découpe et la protection de la surface sont tout aussi critiques. Lors de la découpe de panneaux en mélamine, orientez la face décorative vers le bas et assurez-lui un support stable sur la surface de la table afin de minimiser les risques d’écaillage des bords sur la face avant. Pour les panneaux à revêtement PET, il est conseillé de conserver le film protecteur appliqué en usine jusqu’à l’achèvement de toutes les opérations de découpe ; ce film agit comme une protection contre la force de traction exercée par la lame de scie, empêchant efficacement le décollement de la couche PET. Si votre équipement le permet, la technique de « pré-entaillage » donne des résultats encore meilleurs : en entaillant d’abord légèrement la surface décorative avant de procéder à la découpe complète du panneau par la face opposée, vous réduisez fortement les risques de dommages superficiels — une méthode couramment utilisée par les fabricants de meubles haut de gamme destinés au marché à l’export.
Même avec la mise en œuvre de mesures préventives solides, l’écaillage mineur des bords ne peut pas être totalement écarté. Bien que de petites ébréchures puissent être masquées ou réparées au cours du processus ultérieur de chantournage, ces réparations doivent être considérées strictement comme une mesure correctrice, et non comme une procédure opérationnelle standard. Pour les commandes à l’exportation, ces paramètres de découpe peuvent être communiqués à l’avance au fabricant sous contrat, ce qui lui permet d’étalonner ses équipements en conséquence et de réduire les pertes liées aux essais et erreurs. Une qualité constante de découpe réduit non seulement les coûts de production pour le fabricant, mais garantit également une apparence uniforme sur chaque expédition, diminuant ainsi la nécessité de communications post-vente relatives aux défauts de traitement.
 Actualités chaudes
2026-11-16
2026-11-13
2026-11-01
2026-10-29
Shandong Zhenshijie — Fabricant chinois de confiance de panneaux stratifiés PET et mélaminés pour meubles de cuisine, cuisines et mobilier. MDF, contreplaqué, panneaux de particules, etc. — dimensions, textures et finitions sur mesure.
located north of Xiaowan Line, Tanyi Town, Feixian County, Linyi City, Shandong Province.
Copyright © 2026 Shandong Zhenshijie International Trade CO,. LTD All rights reserved. Politique de confidentialité