EN
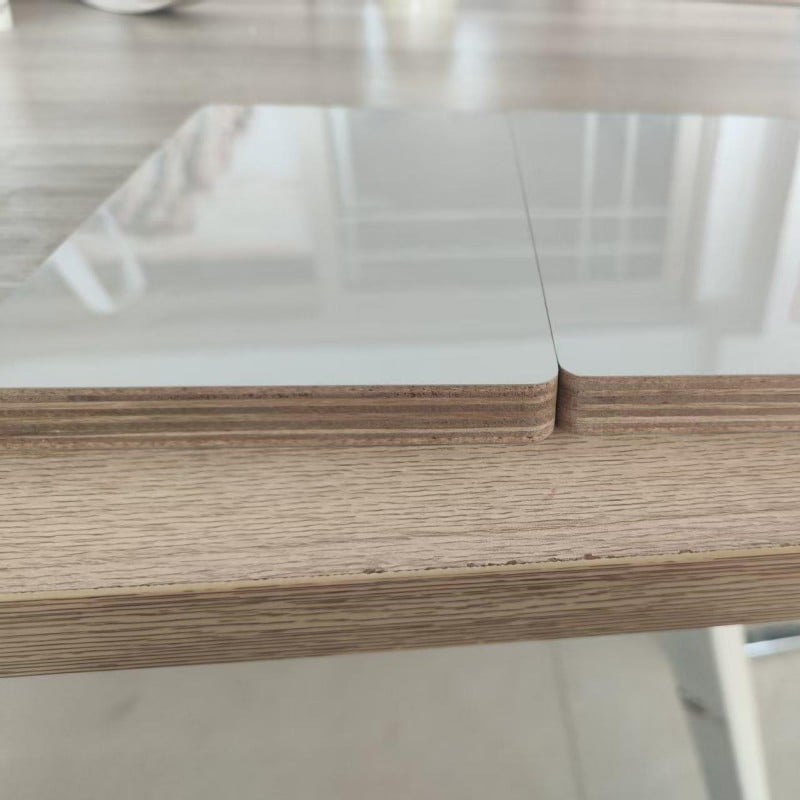
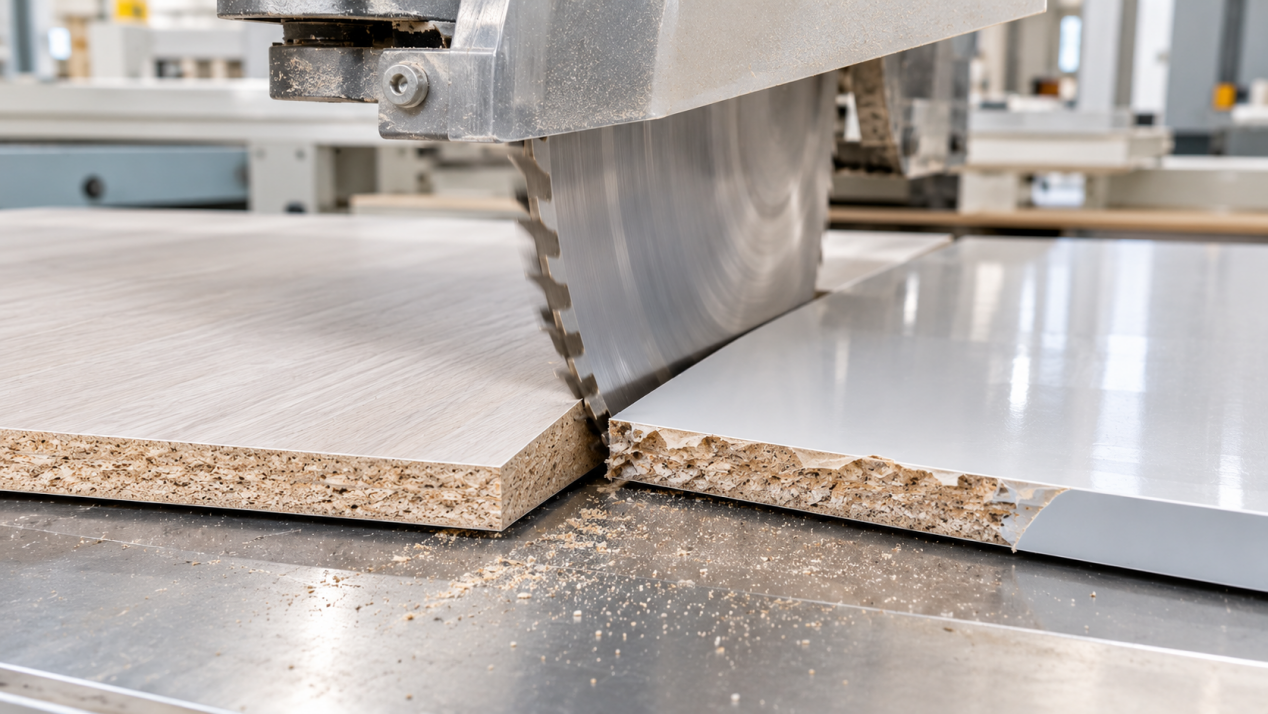 Az élkárosodás a vágás során a leggyakoribb probléma PET-felületű vagy melaminfelületű lemezek feldolgozása közben, és egyik fő gyártási nehézség, amelyet külföldi bútoripari gyártók gyakran jelentenek. A kiviteli rendelések szigorú követelményeket támasztanak ezeknek a lemezeknek a megjelenésével szemben; az élkárosodás nemcsak csökkenti a kész ajtópanelok és bútoralkatrészek esztétikai vonzerejét, hanem súlyos esetben házak , ez az egész panelt használhatatlanná teheti, így növelve a teljes gyártási hulladék mennyiségét. Továbbá, ha a szélső repedések elterjedtek, az megrendelések visszautasításához vagy ügyfelektől kártérítési igényekhez vezethet.
Az élsérülések elleni küzdelem a vágószerszám kiválasztásával kezdődik. E két típusú panel feldolgozásakor a gyémántbetétes fűrészlapok a leginkább ajánlottak, és közülük a trapézformájú sík fogprofil (TCTF) a legmegfelelőbb választás. Az élsérülések jellege eltér a két anyag esetében: a melamin-impregnált papírfelület viszonylag törékeny, ezért a vágás során a felső felületen hajlamos repedni. Ellentétben vele a PET-fólia ellenállóbb; ha a fűrészlap nem elég éles, a fólia nem törik szét, hanem inkább meghúzódik vagy felemelkedik, ami lehúzódást vagy begördült széleket eredményez. Mivel a tompa fűrészlap a legtöbb élsérülési probléma gyökere, a gyártóknak rendszeres karbantartást és élezést kell végezniük, valamint biztosítaniuk kell, hogy a lapokat időben cseréljék le, amint elérnek élettartamuk végéhez szerviz élet.
Ezután elengedhetetlen a vágási forgási sebesség és az előtolás sebességének megfelelő összehangolása. Ha a forgási sebesség túl alacsony, miközben a anyagot túl gyorsan tolják előre, a lemez hirtelen, túlzott erőhatásnak lesz kitéve, ami könnyen megsérítheti a felületi minőséget. A paramétereket rugalmasan kell beállítani a lemez vastagsága alapján: vékonyabb panelek esetén növelni kell a főorsó fordulatszámát, és csökkenteni az előtolást. A vágási folyamat során a lemezt mindig szilárdan rögzíteni kell; akár a legkisebb rezgés is durva vágást vagy peremrepedéseket eredményezhet. A megfelelő képességgel rendelkező létesítmények nyomóhengereket is telepíthetnek a lemez elmozdulásának minimalizálására a vágási folyamat során.
A vágási sorrend és a felületvédelem egyaránt kritikus fontosságú. Amikor melaminlemezeket vágunk, a díszítő felületet lefelé kell fordítani, és a munkaasztal felületére kell támasztani, hogy minimalizáljuk az élkárosodás kockázatát a frontoldalon. A PET-felületű panelek esetében ajánlott a gyári védőfóliát addig a helyén hagyni, amíg az összes vágási művelet be nem fejeződik; ez a fólia pufferként működik a fűrészlap által kifejtett húzóerő ellen, és hatékonyan megakadályozza a PET-réteg lehámlását. Ha a berendezése lehetővé teszi, a „elővésés” technika még jobb eredményt ad: ha először egy sekély horpadást vésünk a díszítő felületbe, majd a lemez hátoldaláról vágjuk át, akkor jelentősen csökkenthetjük a felületi károsodás valószínűségét – ezt a módszert gyakran alkalmazzák a magas minőségű bútorokat exportpiacra gyártó gyártók.
Még a szilárd megelőző intézkedések alkalmazása mellett sem zárható ki teljesen a kis méretű szélkárosodás. Bár a kis karcolások elrejthetők vagy javíthatók a következő peremképzési folyamat során, ilyen javításokat kizárólag korrekciós intézkedésként, nem pedig szokásos működési eljárásnak szabad tekinteni. A kiviteli rendeléseknél ezeket a vágási paramétereket előre meg lehet osztani a szerződéses gyártóval, így az kalibrálhatja berendezéseit, és csökkentheti a próbálkozások és hibák miatti hulladékot. Az egyenletes vágási minőség nemcsak a gyártó termelési költségeit csökkenti, hanem biztosítja a minden szállítmányban egységes megjelenést is, ezáltal csökken az utólagos ügyfélszolgálati kommunikáció szükségessége a feldolgozási hibák miatt.
 Friss hírek
2026-11-16
2026-11-13
2026-11-01
2026-10-29
Shandong Zhenshijie – Kína megbízható gyártója PET- és melaminfóliás díszítőlapokhoz szekrényekhez, konyhákhoz és bútorokhoz. MDF, rétegelt lemez, forgácslap és egyéb anyagok – egyedi méretek, felületi megoldások és felületkezelések.
located north of Xiaowan Line, Tanyi Town, Feixian County, Linyi City, Shandong Province.
Copyright © 2026 Shandong Zhenshijie International Trade CO,. LTD All rights reserved. ADATVÉDELMI IRÁNYELVEK