EN
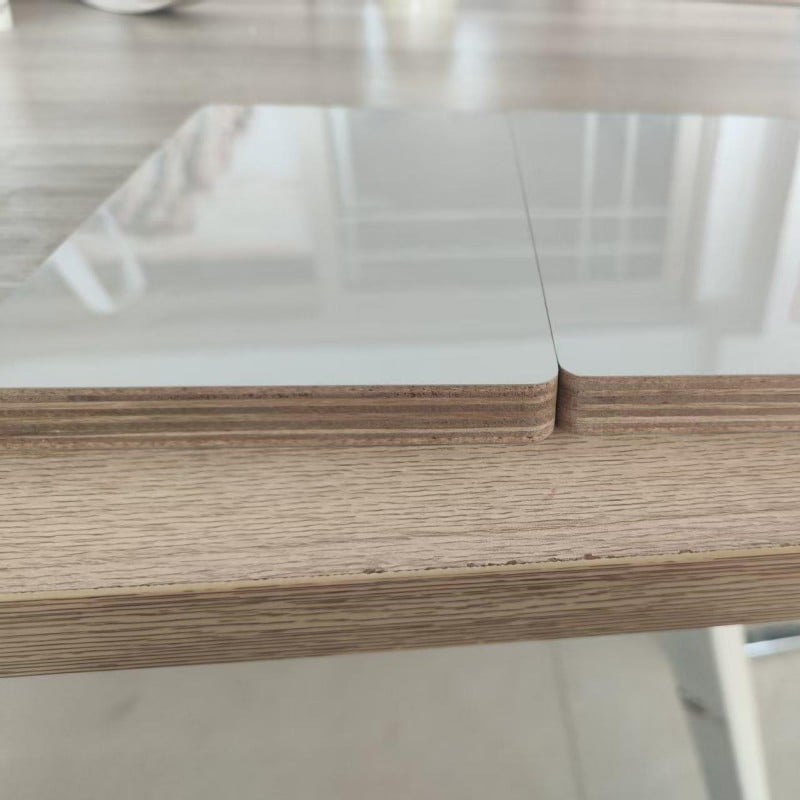
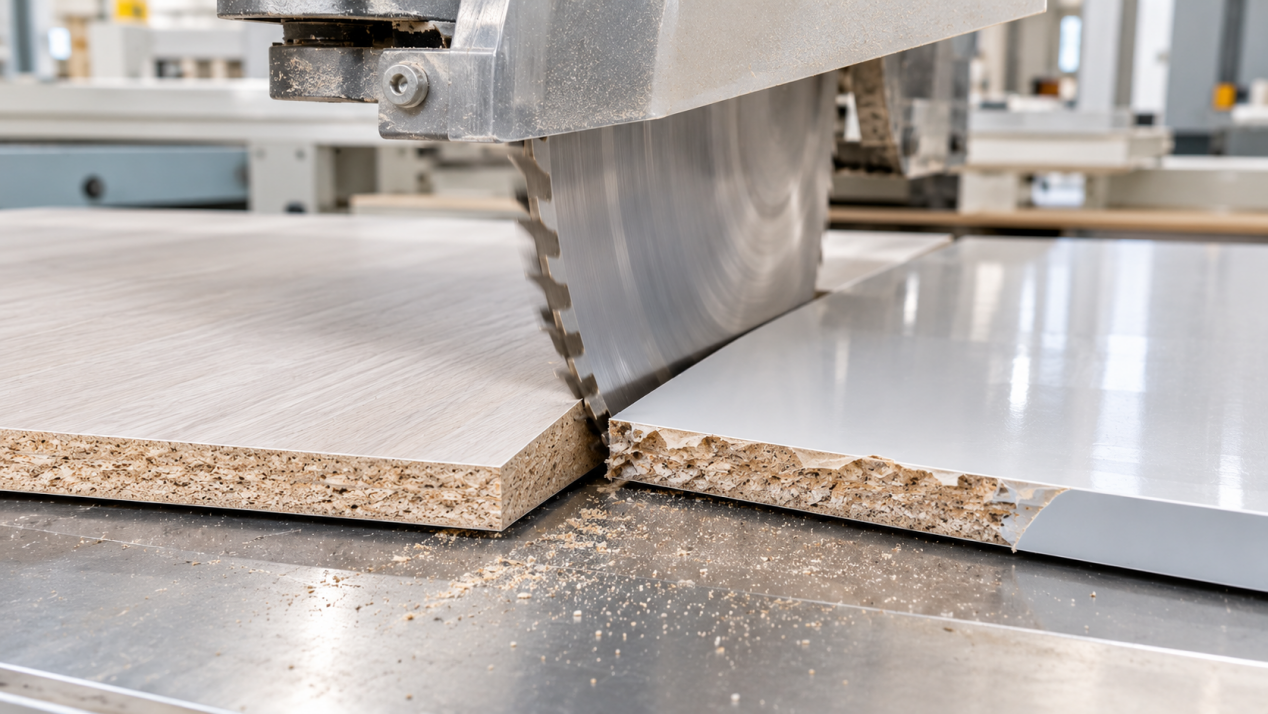 El astillamiento en los bordes durante el corte es el problema más frecuente al procesar paneles con revestimiento de PET o de melamina, y uno de los principales dolores de cabeza en la fabricación que reportan con regularidad los fabricantes de muebles extranjeros. Los pedidos de exportación imponen requisitos rigurosos respecto al aspecto de estos paneles; el astillamiento en los bordes no solo reduce el atractivo estético de los paneles para puertas terminadas y de los componentes para muebles, sino que, en casos graves fundas , puede volver inutilizable un panel completo, incrementando así los desechos totales de producción. Además, una incidencia generalizada de astillamiento en los bordes puede provocar la devolución de pedidos o reclamaciones de indemnización por parte de los clientes.
El control del astillado en los bordes comienza con la elección de la herramienta de corte. Al procesar estos dos tipos de paneles, las sierras con dientes de diamante son la opción preferida, siendo el perfil de diente trapezoidal-plano (TCTF) la más adecuada. La naturaleza del astillado en los bordes difiere entre los dos materiales: la superficie de papel impregnado con melamina es relativamente frágil, lo que la hace propensa al astillado en la cara superior durante el corte. Por el contrario, la película de PET es más resistente; si la hoja de sierra no tiene suficiente filo, la película puede no astillarse, sino ser arrastrada o levantada, lo que provoca desprendimiento o bordes enrollados. Dado que una hoja de sierra desafilada es la causa principal de la mayoría de los problemas de astillado en los bordes, las fábricas deben implementar un mantenimiento y afilado regulares, y garantizar que las hojas se sustituyan de inmediato una vez que alcancen el final de su servicio - ¿Qué es eso?
A continuación, es fundamental equilibrar adecuadamente la velocidad de rotación de corte con la velocidad de avance. Si la velocidad de rotación es demasiado baja mientras el material avanza demasiado rápido, la placa quedará expuesta a un impacto excesivo repentino, lo que puede desgarrar fácilmente el acabado superficial. Los parámetros deben ajustarse con flexibilidad según el espesor de la placa: para paneles más delgados, aumente la velocidad del husillo y reduzca la velocidad de avance. Durante todo el proceso de corte, la placa debe sujetarse firmemente en su lugar; incluso la más mínima vibración puede provocar cortes rugosos o bordes astillados. Las instalaciones con las capacidades necesarias pueden instalar rodillos de presión para minimizar cualquier desplazamiento de la placa durante el proceso de corte.
La secuencia de corte y la protección de la superficie son igualmente críticas. Al cortar tableros de melamina, mantenga la cara decorativa orientada hacia abajo y apoyada sobre la superficie de la mesa para minimizar el riesgo de astillado en los bordes del lado frontal. En el caso de paneles con revestimiento PET, es recomendable dejar la película protectora aplicada en fábrica hasta que finalicen todas las operaciones de corte; esta película actúa como amortiguador frente a la fuerza de tracción ejercida por la hoja de la sierra, evitando eficazmente el desprendimiento de la capa PET. Si su equipo lo permite, la técnica de "premarcado" ofrece resultados aún mejores: al realizar primero un surco superficial en la cara decorativa antes de cortar el tablero desde el lado opuesto, se reduce significativamente la probabilidad de daños en la superficie —un método frecuentemente utilizado por fabricantes de muebles de alta gama destinados al mercado de exportación.
Incluso con medidas preventivas sólidas implementadas, no se puede descartar por completo el astillamiento leve en los bordes. Aunque pequeños golpes pueden ocultarse o repararse durante el proceso subsiguiente de aplicado de cantos, dichas reparaciones deben considerarse estrictamente como una medida correctiva, no como un procedimiento operativo estándar. Para pedidos de exportación, estos parámetros de corte pueden compartirse de antemano con el fabricante contratado, lo que le permite calibrar sus equipos adecuadamente y minimizar los desechos derivados de ensayos y errores. Una calidad constante en el corte no solo reduce los costes de producción para el fabricante, sino que también garantiza una apariencia uniforme en cada envío, reduciendo así la necesidad de comunicación posventa relacionada con defectos de procesamiento.
 Noticias destacadas
2026-11-16
2026-11-13
2026-11-01
2026-10-29
Shandong Zhenshijie — fabricante chino de confianza de paneles de chapa de PET y melamina para armarios, cocinas y muebles. MDF, contrachapado, tablero de partículas y más — tamaños, texturas y acabados personalizados.
located north of Xiaowan Line, Tanyi Town, Feixian County, Linyi City, Shandong Province.
Copyright © 2026 Shandong Zhenshijie International Trade CO,. LTD All rights reserved. POLÍTICA DE PRIVACIDAD