EN
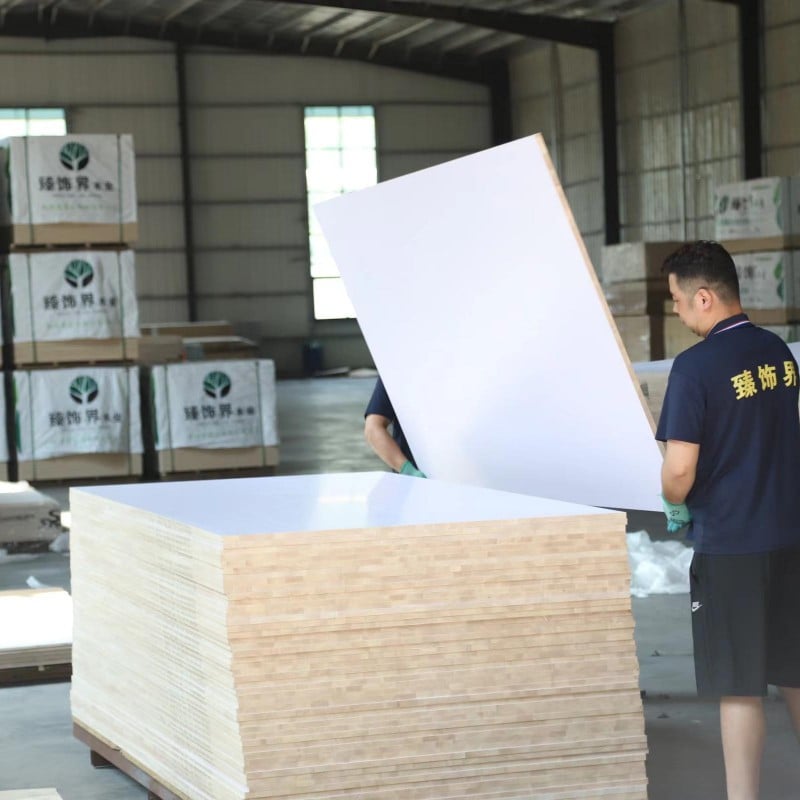
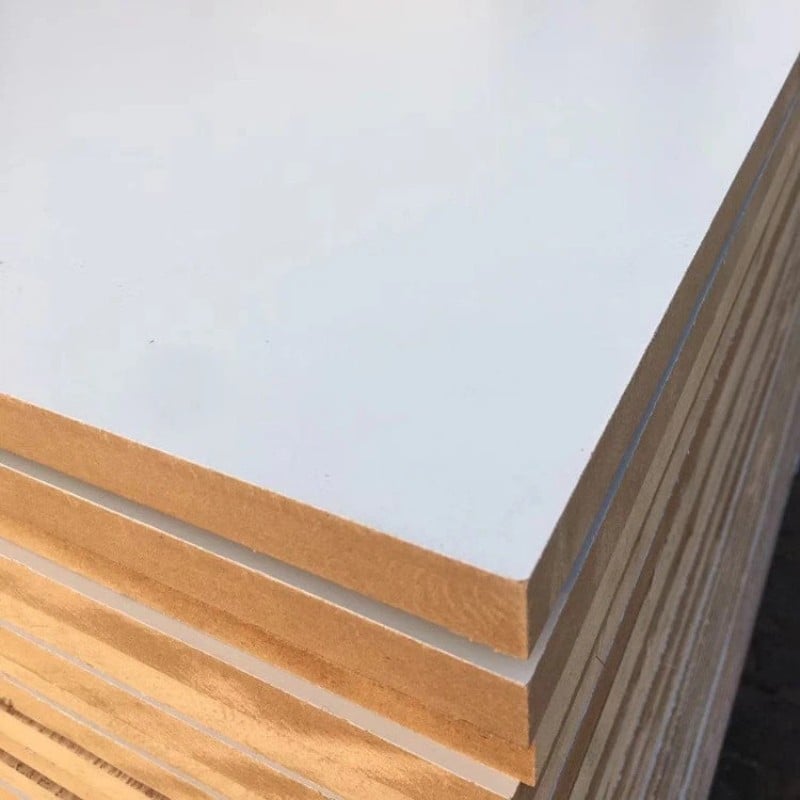
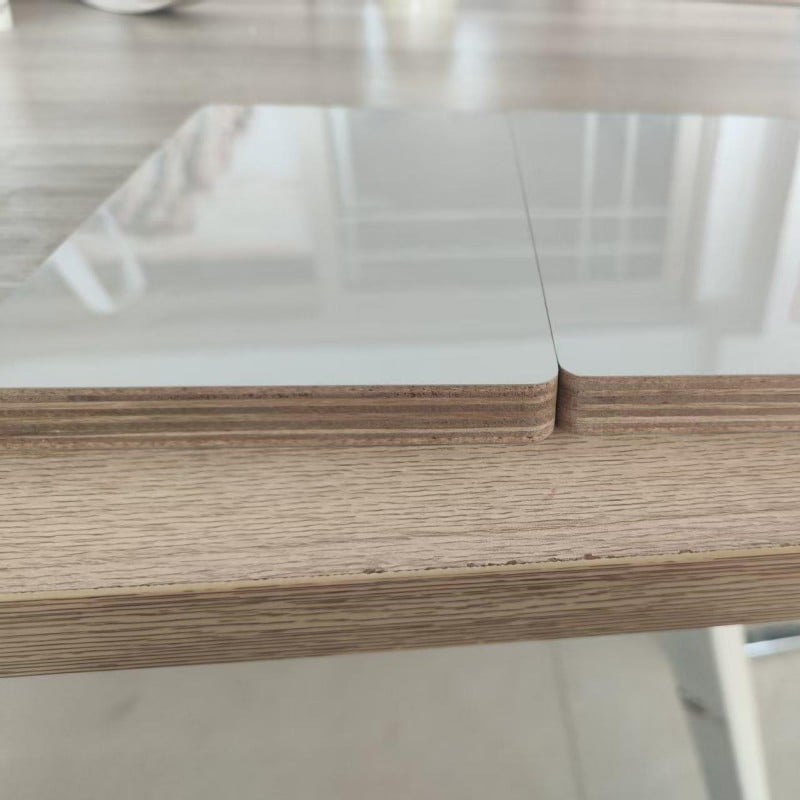
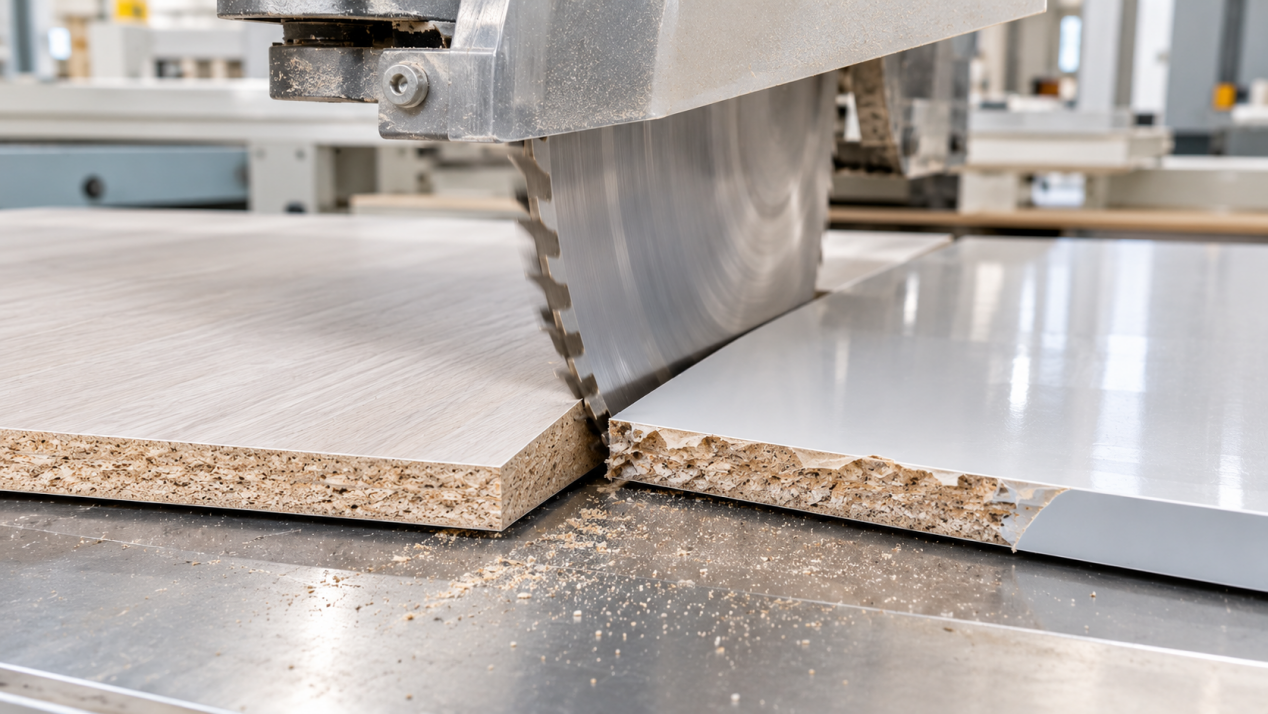 Lo sbriciolamento dei bordi durante il taglio è la sfida più comune riscontrata nella lavorazione di pannelli con faccia in PET o in melamina, ed è uno dei principali problemi produttivi segnalati con frequenza dai produttori esteri di mobili. Gli ordini per l'esportazione impongono requisiti stringenti sull'aspetto estetico di questi pannelli; lo sbriciolamento dei bordi non solo ne riduce l'appeal estetico nei pannelli finiti per ante e nei componenti per mobili, ma in casi gravi cassetti , può rendere un intero pannello inutilizzabile, aumentando così gli scarti complessivi nella produzione. Inoltre, un’ampia diffusione dello sbriciolamento ai bordi rischia di provocare rifiuti degli ordini o richieste di risarcimento da parte dei clienti.
Il controllo dello sbriciolamento ai bordi inizia dalla scelta dell’utensile di taglio. Nel lavorare questi due tipi di pannelli, le lame per sega con punta diamantata sono l’opzione preferita, con profilo del dente trapezoidale piatto (TCTF) che risulta la soluzione più adatta. La natura dello sbriciolamento ai bordi differisce tra i due materiali: la superficie in carta impregnata di melamina è relativamente fragile, il che la rende soggetta a sbriciolamento sulla faccia superiore durante il taglio. Al contrario, il film PET è più tenace; se la lama della sega non è sufficientemente affilata, il film potrebbe non frantumarsi, ma essere invece tirato o sollevato, causando distacco o arricciamento dei bordi. Poiché una lama smussata è la causa principale della maggior parte dei problemi di sbriciolamento ai bordi, le fabbriche devono prevedere manutenzione e affilatura regolari e assicurarsi che le lame vengano sostituite tempestivamente una volta raggiunto il termine della loro servizio la vita.
Successivamente, è essenziale bilanciare correttamente la velocità di rotazione della fresa con la velocità di avanzamento. Se la velocità di rotazione è troppo bassa mentre il materiale viene avanzato troppo rapidamente, il pannello subisce un impatto improvviso eccessivo, che può facilmente danneggiare la finitura superficiale. I parametri devono essere regolati in modo flessibile in base allo spessore del pannello: per pannelli più sottili, aumentare la velocità del mandrino e ridurre la velocità di avanzamento. Durante l’intero processo di taglio, il pannello deve essere fissato saldamente; anche la minima vibrazione può causare tagli irregolari o scheggiature ai bordi. Gli impianti dotati delle necessarie capacità possono installare rulli pressori per ridurre al minimo qualsiasi spostamento del pannello durante il taglio.
La sequenza di taglio e la protezione della superficie sono entrambe critiche. Quando si tagliano pannelli in melamminico, orientare il lato decorativo verso il basso e appoggiarlo sulla superficie del tavolo per ridurre al minimo il rischio di scheggiature sul lato frontale. Per i pannelli con finitura PET, è consigliabile lasciare il film protettivo applicato in fabbrica fino al completamento di tutte le operazioni di taglio; questo film funge da cuscinetto contro la forza di trazione esercitata dalla lama della sega, prevenendo efficacemente il distacco dello strato PET. Se l’attrezzatura lo consente, la tecnica del "prescoring" fornisce risultati ancora migliori: praticando innanzitutto una leggera scanalatura sulla superficie decorativa prima di effettuare il taglio completo dal lato opposto del pannello, si riduce significativamente la probabilità di danni superficiali — un metodo frequentemente utilizzato da produttori di mobili di alta gamma destinati al mercato dell’esportazione.
Anche con solide misure preventive attuate, non si può escludere del tutto il verificarsi di piccoli scheggiature ai bordi. Sebbene piccole ammaccature possano essere mascherate o riparate durante il successivo processo di applicazione della fascetta perimetrale, tali riparazioni devono essere considerate esclusivamente come interventi correttivi, non come procedura operativa standard. Per gli ordini destinati all'esportazione, questi parametri di taglio possono essere condivisi in anticipo con il produttore appaltatore, consentendogli di calibrare di conseguenza le proprie attrezzature e ridurre al minimo gli sprechi derivanti da tentativi ed errori. Una qualità costante nel taglio non solo riduce i costi di produzione per il produttore, ma garantisce anche un aspetto uniforme in ogni spedizione, diminuendo così la necessità di comunicazioni post-vendita relative a difetti di lavorazione.
 Notizie in primo piano
2026-11-16
2026-11-13
2026-11-01
2026-10-29
Shandong Zhenshijie — produttore cinese affidabile di pannelli impiallacciati in PET e melamminico per mobili, cucine e arredamento. Fibrolegno (MDF), compensato, truciolare e altro ancora — dimensioni, texture e finiture personalizzate.
located north of Xiaowan Line, Tanyi Town, Feixian County, Linyi City, Shandong Province.
Copyright © 2026 Shandong Zhenshijie International Trade CO,. LTD All rights reserved. Informativa sulla privacy