EN
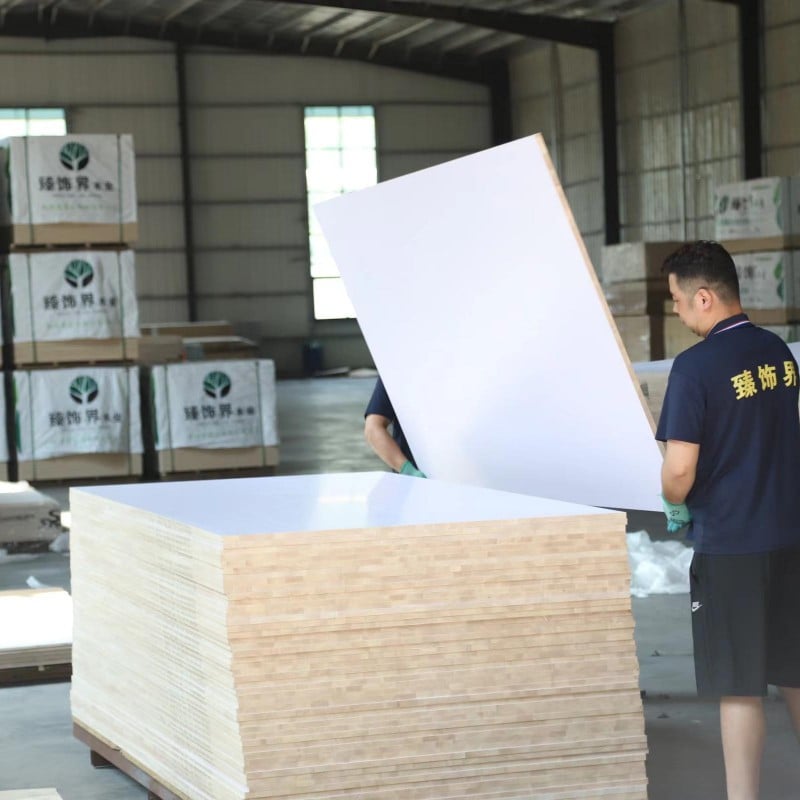
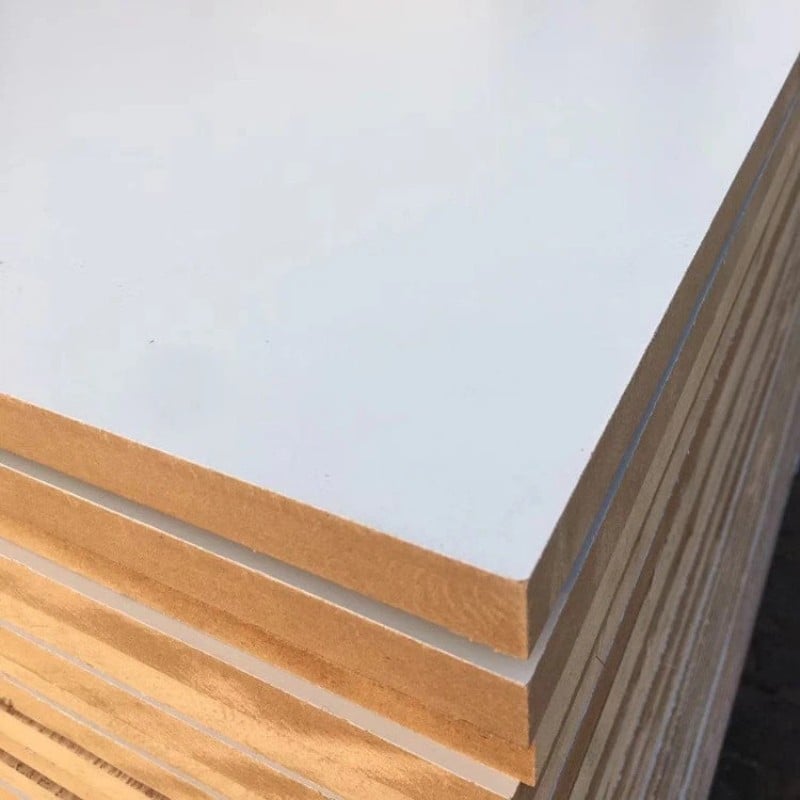
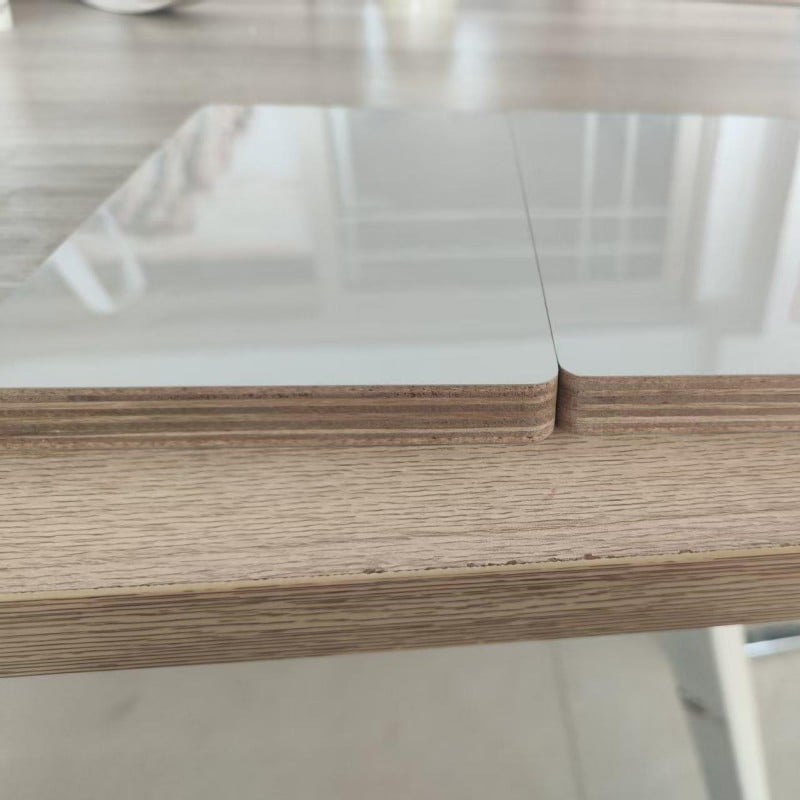
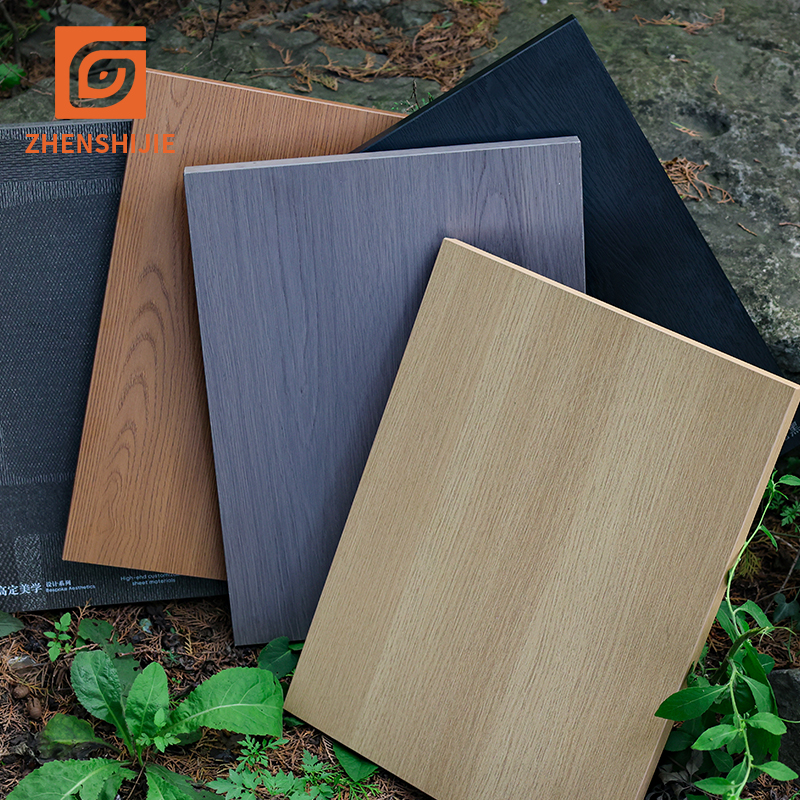
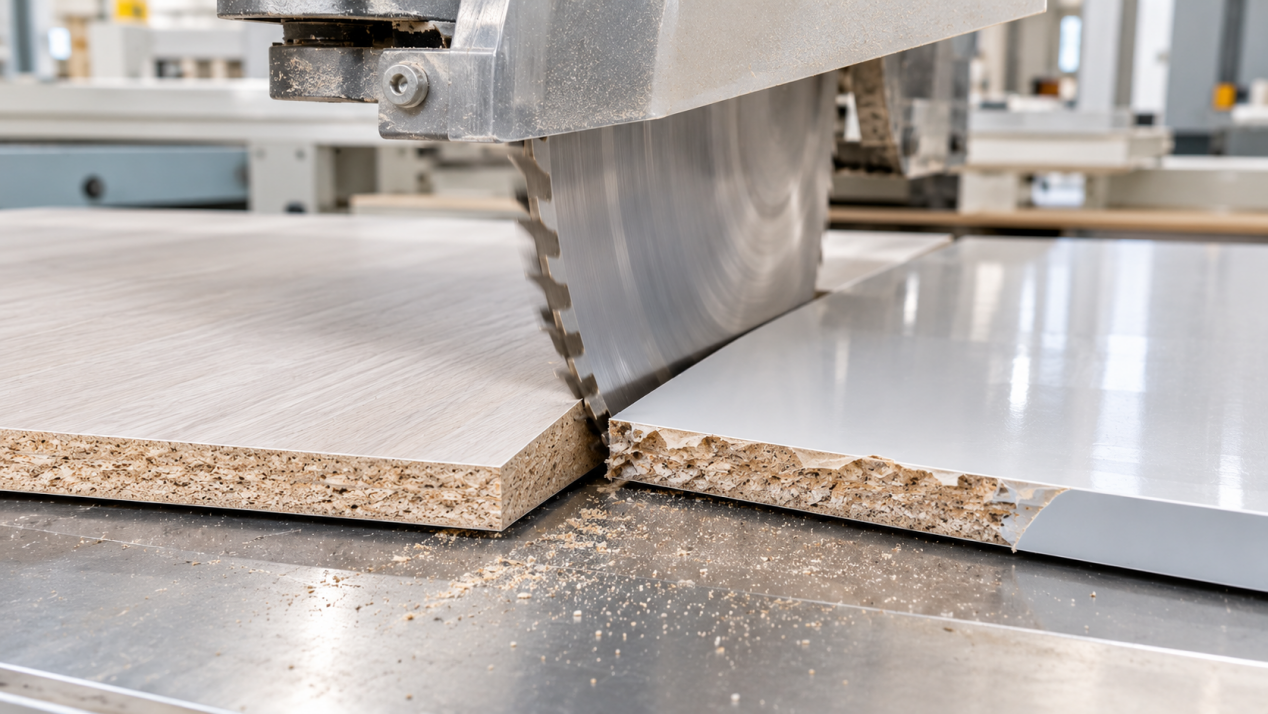 Сколы на кромке во время резки — самая распространённая проблема при обработке панелей с лицевым покрытием из ПЭТ или меламиновых плит, а также одна из основных производственных трудностей, с которой часто сталкиваются зарубежные производители мебели. Экспортные заказы предъявляют строгие требования к внешнему виду таких панелей: сколы на кромке не только ухудшают эстетический вид готовых дверных панелей и компонентов корпусной мебели, но и в тяжёлых случаях корпуса , могут сделать всю панель непригодной к использованию, что приводит к росту общих производственных отходов. Кроме того, массовое появление сколов на кромке создаёт риск отказа клиентов от заказов или предъявления ими требований о возмещении ущерба.
Контроль сколов по кромке начинается с выбора режущего инструмента. При обработке этих двух типов панелей предпочтительным вариантом являются алмазные пильные диски, а наиболее подходящим профилем зубьев — трапецеидально-плоский (TCTF). Характер сколов по кромке различается для двух материалов: поверхность из меламинопропитанной бумаги относительно хрупкая, поэтому при резке на ней легко образуются сколы на верхней стороне. Напротив, ПЭТ-плёнка более прочная; если пильный диск недостаточно острый, плёнка не растрескивается, а скорее вытягивается или отслаивается, в результате чего возникают отслоения или загибы кромки. Поскольку тупой пильный диск является основной причиной большинства проблем со сколами по кромке, на заводах следует регулярно проводить техническое обслуживание и заточку дисков, а также своевременно заменять их по истечении срока службы. обслуживание жизнь.
Далее важно правильно согласовать частоту вращения режущего инструмента со скоростью подачи. Если частота вращения слишком низкая, а материал подаётся вперёд слишком быстро, плита подвергается резкому чрезмерному ударному воздействию, что легко приводит к повреждению поверхностного слоя. Параметры следует гибко корректировать в зависимости от толщины плиты: для более тонких панелей увеличьте частоту вращения шпинделя и уменьшите скорость подачи. В течение всего процесса резки плита должна быть надёжно зафиксирована; даже незначительные вибрации могут вызвать грубые разрезы или сколы на кромках. Предприятия, обладающие соответствующими возможностями, могут установить прижимные ролики для минимизации смещения плиты в процессе резки.
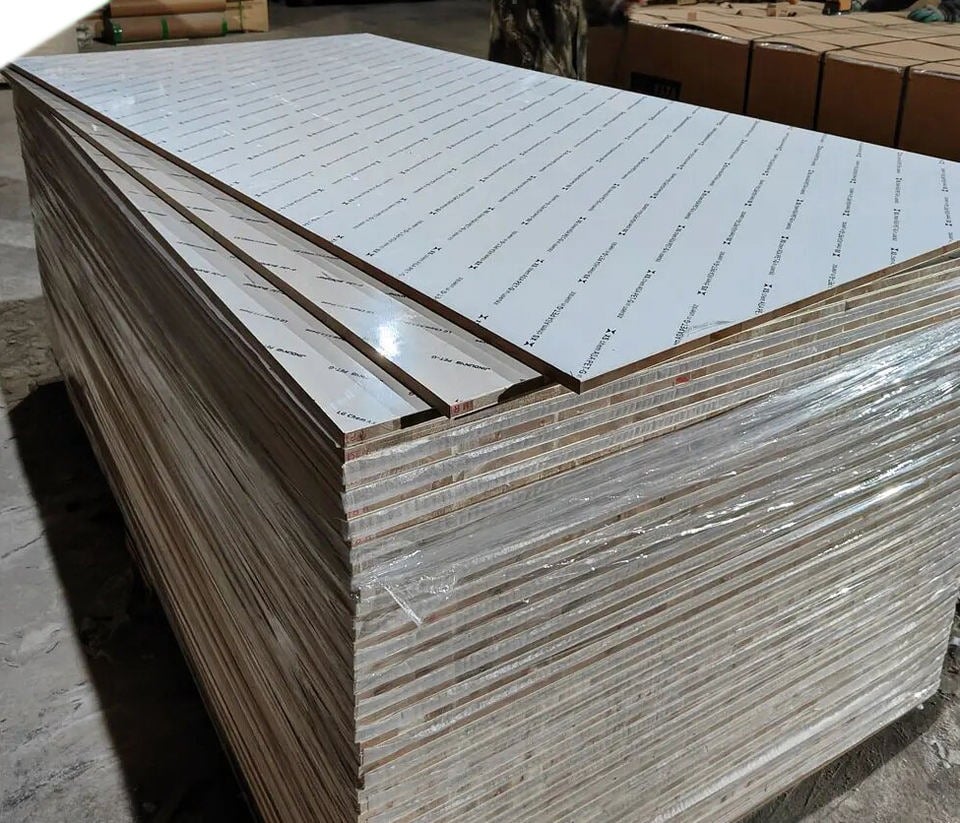
Последовательность резки и защита поверхности одинаково важны. При раскрое меламиновых плит ориентируйте декоративную сторону вниз и обеспечьте её опору на рабочую поверхность стола, чтобы минимизировать риск сколов кромки на лицевой стороне. Для панелей с покрытием PET рекомендуется оставить заводскую защитную плёнку на месте до завершения всех операций резки; такая плёнка служит буфером против вытягивающего усилия пильного диска и эффективно предотвращает отслаивание слоя PET. Если ваше оборудование это позволяет, метод «предварительной насечки» даёт ещё лучшие результаты: сначала делается лёгкая насечка (мелкий желобок) по декоративной поверхности, а затем плита пропиливается с обратной стороны — это значительно снижает вероятность повреждения поверхности; данный метод часто применяют производители высококачественной мебели для экспортного рынка.
Даже при строгом соблюдении профилактических мер мелкие сколы по кромке полностью исключить невозможно. Небольшие заусенцы можно скрыть или устранить в ходе последующей облицовки кромок, однако такие исправления следует рассматривать исключительно как вынужденную меру, а не как стандартную операционную процедуру. Для экспортных заказов эти параметры резки могут быть заранее переданы контрактному производителю, что позволит ему откалибровать оборудование соответствующим образом и свести к минимуму отходы, возникающие при подборе режимов методом проб и ошибок. Стабильное качество резки не только снижает производственные издержки для изготовителя, но и гарантирует единообразный внешний вид каждой партии, тем самым уменьшая необходимость в послепродажных коммуникациях по вопросам дефектов обработки.
 Горячие новости
2026-11-16
2026-11-13
2026-11-01
2026-10-29
Shandong Zhenshijie — надёжный китайский производитель панелей с покрытием из ПЭТ- и меламинового шпона для корпусной мебели, кухонь и другой мебели. ДСП, фанера, ДСтП и другие материалы — нестандартные размеры, текстуры и отделки.
located north of Xiaowan Line, Tanyi Town, Feixian County, Linyi City, Shandong Province.
Copyright © 2026 Shandong Zhenshijie International Trade CO,. LTD All rights reserved. ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ