EN
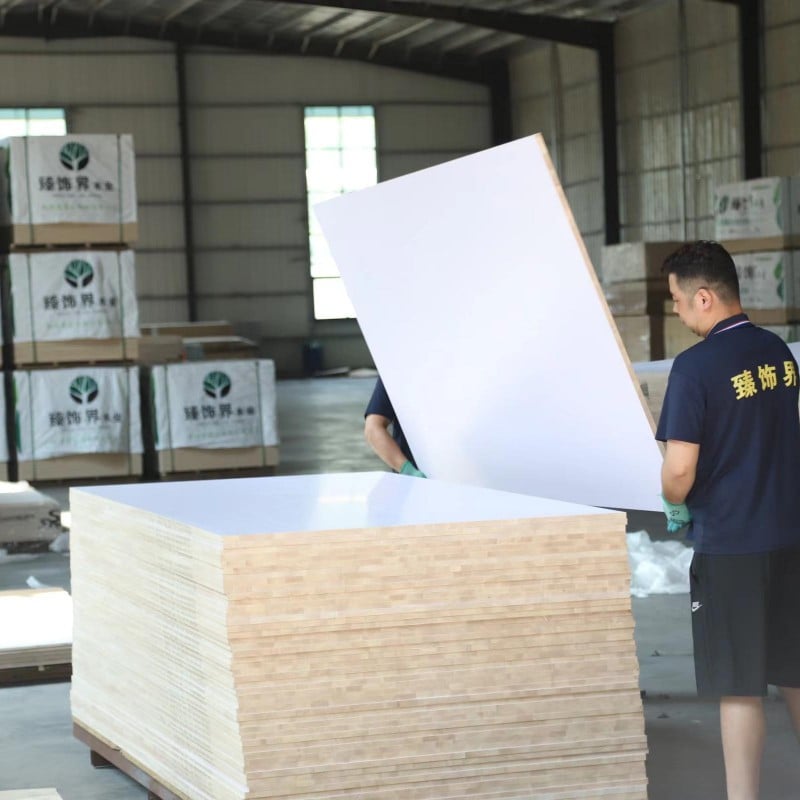
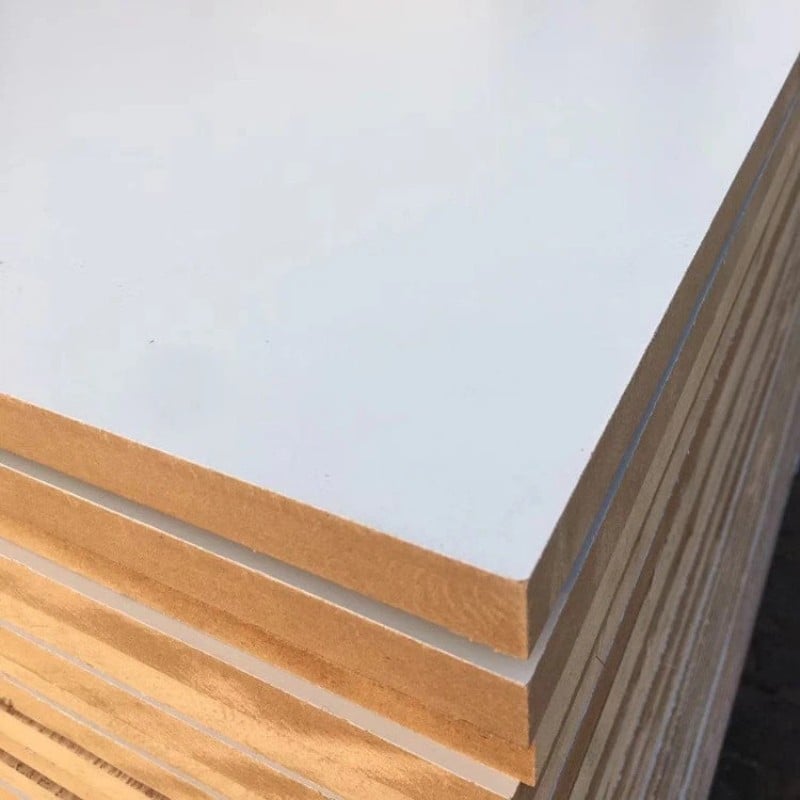
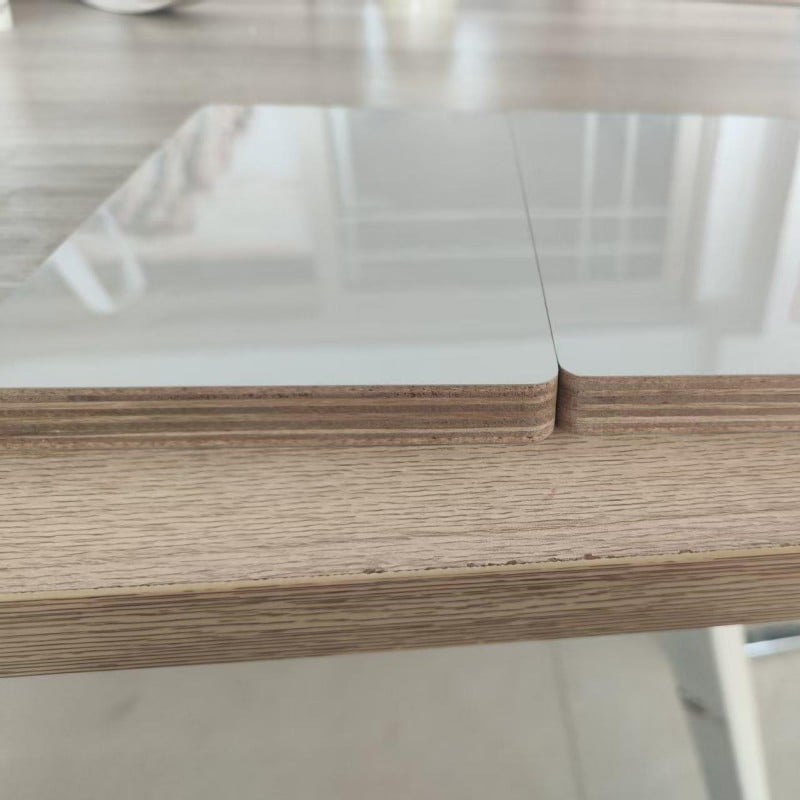
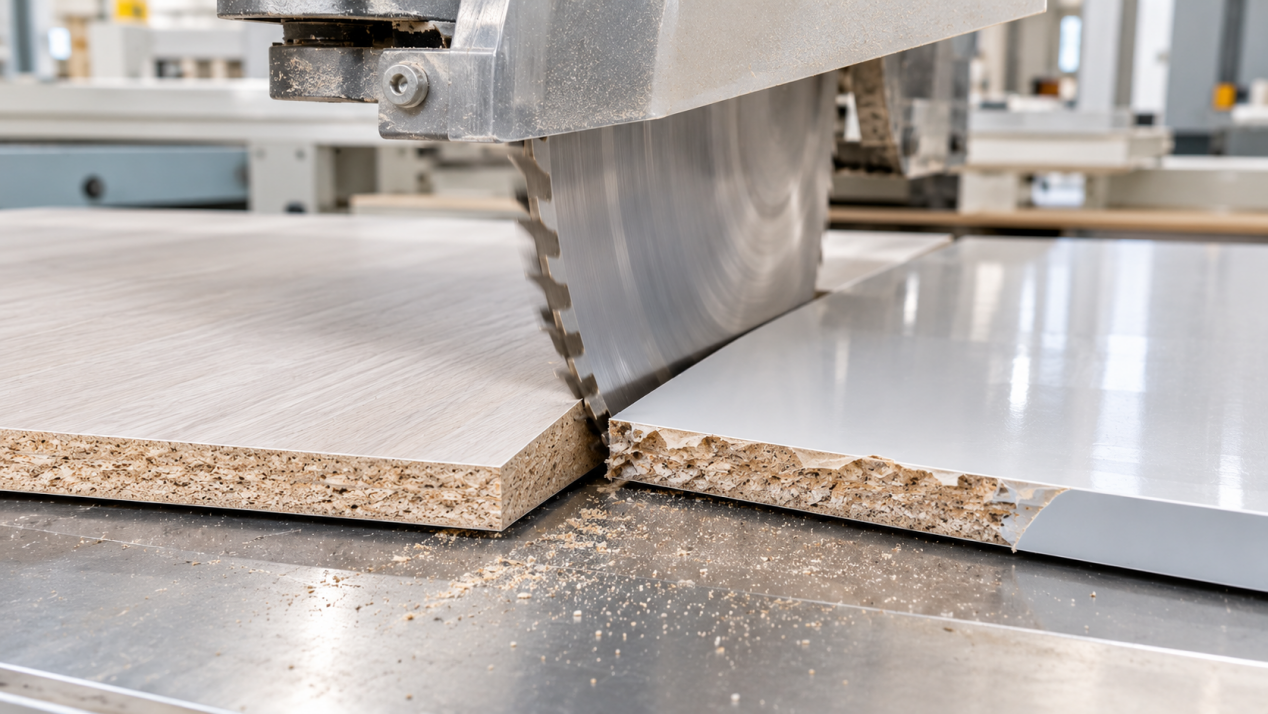 Das Absplittern an den Kanten während des Schneidens stellt die häufigste Herausforderung bei der Verarbeitung von PET-beschichteten oder melaminbeschichteten Platten dar und gehört zu den wichtigsten Produktionsproblemen, die ausländische Möbelhersteller regelmäßig melden. Exportaufträge stellen strenge Anforderungen an das Erscheinungsbild dieser Platten; das Absplittern an den Kanten mindert nicht nur die optische Qualität fertiger Türplatten und Möbelkomponenten, sondern kann im Extremfall fälle , eine gesamte Platte unbrauchbar machen und so die gesamte Produktionsabfallquote erhöhen. Darüber hinaus birgt ein weitverbreitetes Absplittern das Risiko von Auftragsstornierungen oder Schadensersatzansprüchen seitens der Kunden.
Die Kontrolle von Kantenabsplitterungen beginnt mit der Wahl des Schneidwerkzeugs. Bei der Bearbeitung dieser beiden Plattenarten sind diamantbestückte Sägeblätter die bevorzugte Option, wobei ein trapezförmiges Flachzahnprofil (TCTF) am besten geeignet ist. Die Art der Kantenabsplitterung unterscheidet sich zwischen den beiden Materialien: Die melaminimprägnierte Papieroberfläche ist relativ spröde und neigt daher beim Schneiden zu Absplitterungen an der Oberseite. Im Gegensatz dazu ist die PET-Folie zäher; falls das Sägeblatt nicht ausreichend scharf ist, zerbricht die Folie möglicherweise nicht, sondern wird stattdessen gezogen oder angehoben, was zu Abblättern oder eingerollten Kanten führt. Da ein stumpfes Sägeblatt die Hauptursache für die meisten Kantenabsplitterungsprobleme ist, sollten Fabriken regelmäßige Wartung und Nachschärfung durchführen und sicherstellen, dass die Blätter unverzüglich ausgetauscht werden, sobald sie ihr Nutzungsende erreichen. servicedas Leben.
Als Nächstes ist es unbedingt erforderlich, die Drehzahl des Schneidwerkzeugs korrekt mit der Vorschubgeschwindigkeit abzugleichen. Ist die Drehzahl zu niedrig und wird das Material zu schnell vorgeschoben, unterliegt die Platte plötzlichen, übermäßigen Belastungen, wodurch die Oberflächenbeschichtung leicht beschädigt werden kann. Die Parameter sind flexibel an die Plattendicke anzupassen: Bei dünneren Platten ist die Spindeldrehzahl zu erhöhen und die Vorschubgeschwindigkeit zu verringern. Während des gesamten Schneidvorgangs muss die Platte fest eingespannt sein; bereits geringste Vibrationen können zu rauen Schnittkanten oder abgesplitterten Kanten führen. Einrichtungen mit entsprechender Ausstattung können Druckrollen installieren, um eine Verschiebung der Platte während des Schneidens auf ein Minimum zu reduzieren.
Die Schnittfolge und die Oberflächenschutzmaßnahmen sind gleichermaßen entscheidend. Beim Schneiden von Melaminplatten sollte die dekorative Seite nach unten gerichtet und durch die Tischplatte gestützt sein, um das Risiko von Kantenabsplitterungen auf der Vorderseite zu minimieren. Bei PET-beschichteten Platten empfiehlt es sich, die werkseitig aufgebrachte Schutzfolie bis zum Abschluss aller Schnittarbeiten zu belassen; diese Folie wirkt als Puffer gegen die Zugkraft des Sägeblatts und verhindert wirksam das Abheben der PET-Schicht. Falls Ihre Maschine dies zulässt, führt die Technik des „Vorkerbens“ zu noch besseren Ergebnissen: Indem zunächst eine flache Kerbe in die dekorative Oberfläche eingebracht wird, bevor die Platte von der Rückseite her durchgeschnitten wird, lässt sich die Wahrscheinlichkeit von Oberflächenschäden deutlich reduzieren – eine Methode, die häufig von hochwertigen Möbelherstellern angewandt wird, die für den Exportmarkt produzieren.
Auch bei strikter Einhaltung präventiver Maßnahmen lässt sich ein geringfügiges Absplittern an den Kanten nicht vollständig ausschließen. Kleine Kerben können während des anschließenden Kantenschliffprozesses verdeckt oder repariert werden; solche Reparaturen sind jedoch ausschließlich als Nachbesserungsmaßnahme und nicht als Standardverfahren zu betrachten. Für Exportaufträge können diese Schnittparameter im Vorfeld mit dem Vertragsfertiger geteilt werden, sodass dieser seine Maschinen entsprechend kalibrieren und Ausschuss durch Versuch und Irrtum minimieren kann. Eine konsistente Schnittqualität senkt nicht nur die Produktionskosten für den Hersteller, sondern gewährleistet zudem ein einheitliches Erscheinungsbild sämtlicher Lieferungen und reduziert dadurch den Kommunikationsaufwand im After-Sales-Bereich bezüglich Verarbeitungsfehlern.
 Aktuelle Nachrichten
2026-11-16
2026-11-13
2026-11-01
2026-10-29
Shandong Zhenshijie — Chinas vertrauenswürdiger Hersteller von PET- und Melamin-Furnierplatten für Schränke, Küchen und Möbel. MDF, Sperrholz, Spanplatten u. a. — individuelle Größen, Oberflächenstrukturen und Oberflächenfinish.
located north of Xiaowan Line, Tanyi Town, Feixian County, Linyi City, Shandong Province.
Copyright © 2026 Shandong Zhenshijie International Trade CO,. LTD All rights reserved. DATENSCHUTZRICHTLINIE