 EN
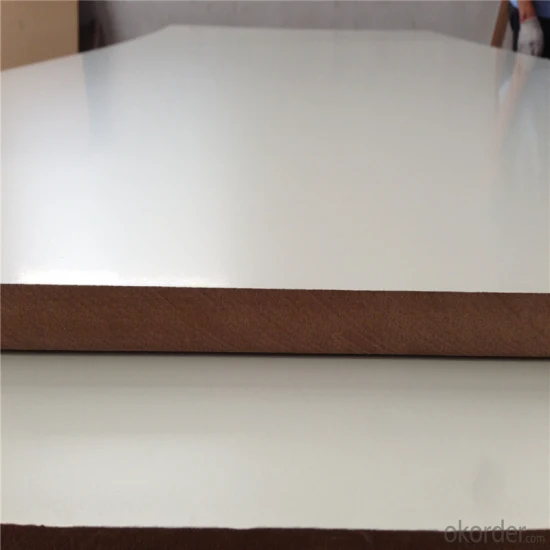
Husdjurs-MDF representerar en modern utveckling inom konstgjorda trämaterial, där stabiliteten hos medeldensitetsfibrplatta kombineras med en polyetylenterftalatytterskikt. Detta hybridmaterial har fått betydande genomslag inom möbelindustrin, kökskåpsproduktionen och dekorativa paneltillämpningar. När man överväger om PET-MDF är lämpligt för CNC-bearbetning och kantapplikation är det avgörande att förstå dess material- och bearbetningsegenskaper för att fatta välgrundade produktionsbeslut.
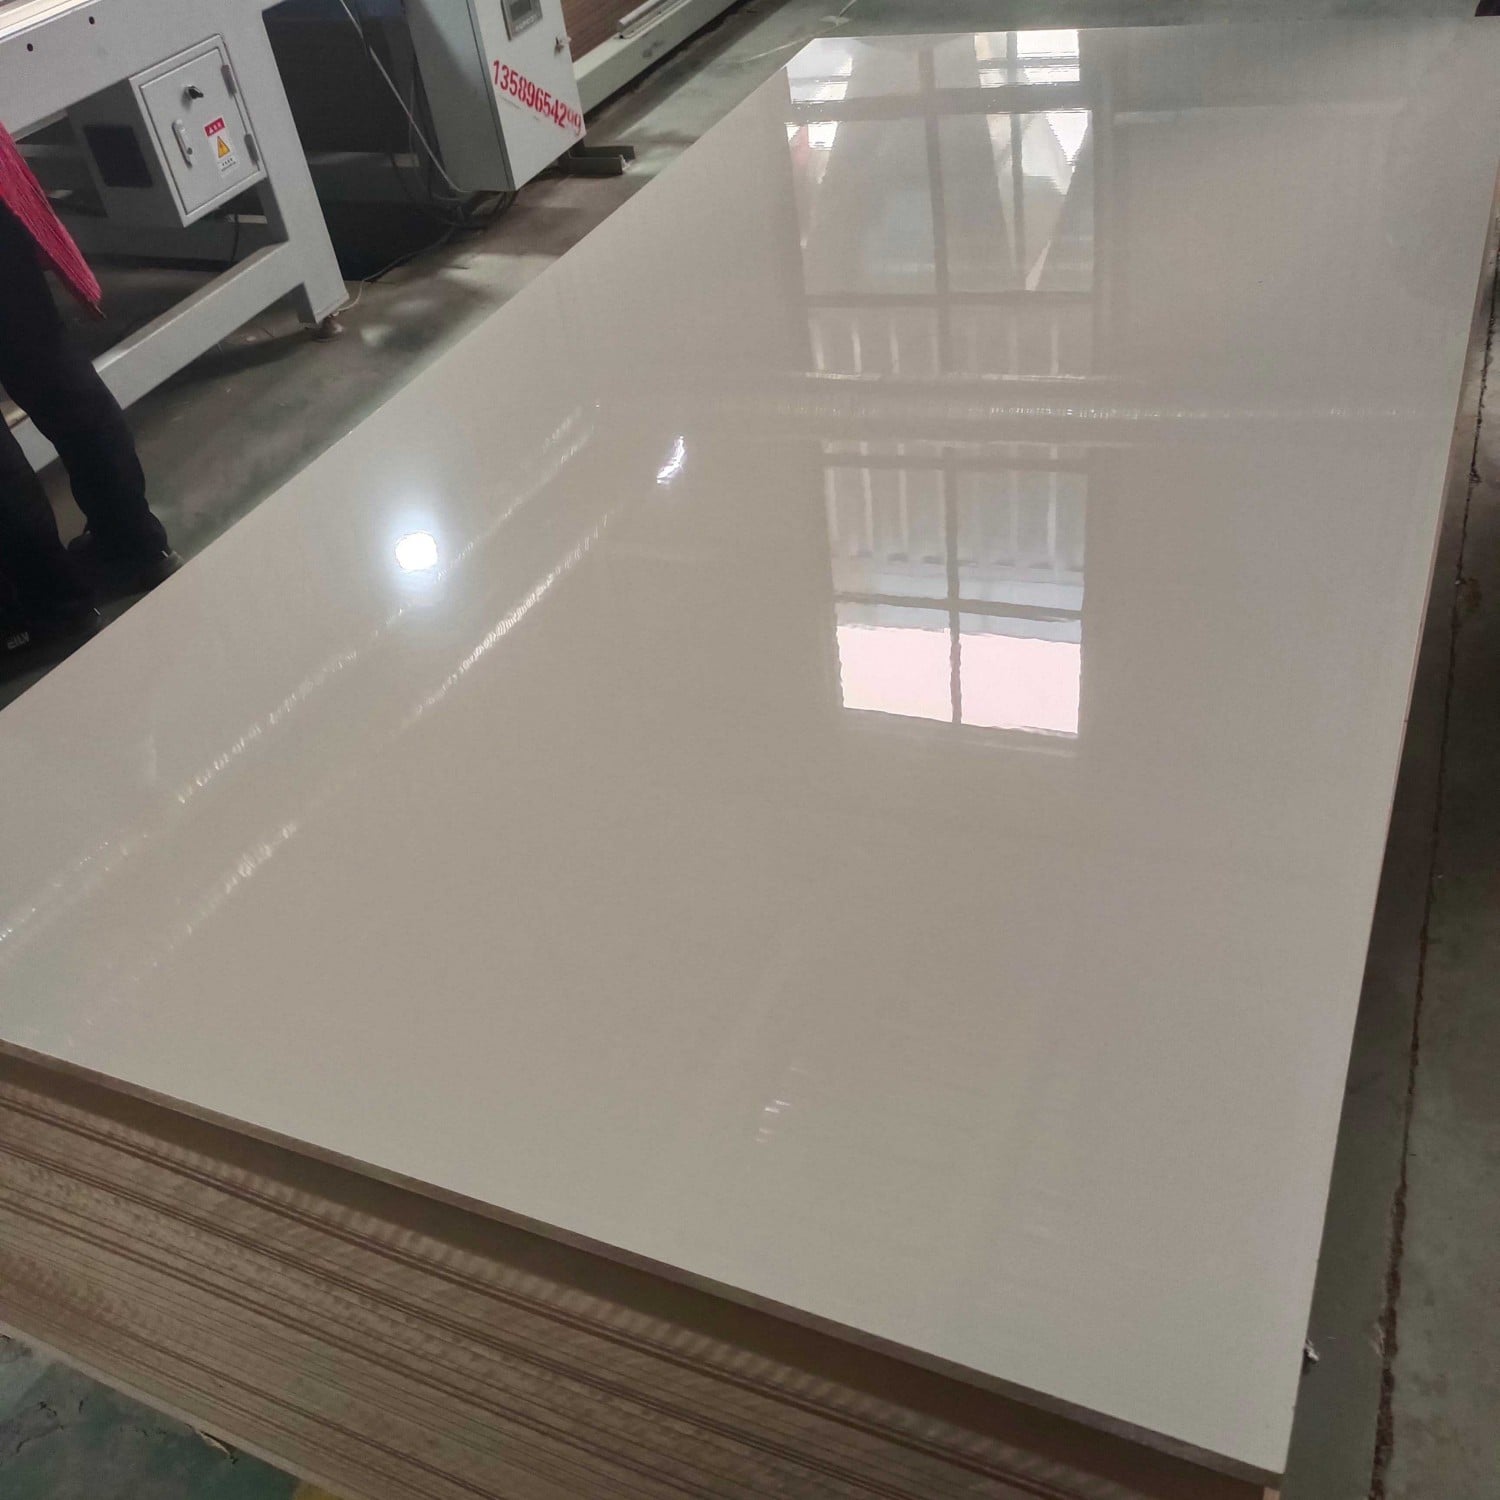
Lämpligheten för PET MDF vid CNC-bearbetning och kantapplikation beror på flera faktorer, inklusive verktygsval, spindelhastighet, matningshastigheter samt de specifika tekniker som används för kantapplikation. Att förstå hur PET MDF beter sig under skärningsförhållanden, termisk påverkan och vid limapplikation avgör om detta material stämmer överens med dina produktionsmöjligheter och kvalitetskrav.
PET MDF:s prestanda vid CNC-bearbetning
Materialstabilitet och dimensionsnoggrannhet
PET MDF ger exceptionell dimensionsstabilitet vid CNC-bearbetning jämfört med konventionella alternativ som massivt trä eller spånplatta. Den konstruerade kärnan i PET MDF motverkar vridning och utvidgning, vilket är avgörande för att upprätthålla stränga toleranser vid möbelanslutningar och dekorativa kantprofiler. Den yttre polyetylenterftalat (PET)-laminatlagret ger en fukttålig barriär som förhindrar svällning vid fuktiga förhållanden eller vid längre lagring innan kantapplikation.
När PET-MDF bearbetas med CNC-fräsar och precisionskappingsutrustning säkerställer materialets homogena densitet en konsekvent verktygsinkoppling och förutsägbar avfallsbortförsel. Denna konsekvens gör att PET-MDF är betydligt mer pålitligt än massivt lövträ, som uppvisar varierande kvistriktning och densitetsvariationer som komplicerar verktygsvägplaneringen. Resultatet är förbättrad delnoggrannhet och minskad verktygsslitage, vilket i slutändan sänker produktionskostnaderna per komponent.
Kvalitet på skärta ytan och krav på verktyg
PET MDF svarar exceptionellt bra på höghastighets-CNC-skärning när lämplig verktygsmateriel används. Materialet ger rena, fritt från spån, kanter vid profiler och genomskärningar, vilket minimerar efterbearbetningstid och krav på ytbehandling. PET MDF kräver dock skarpa verktyg med karbidspets och lämplig spårgemetri; slöa verktyg eller felaktig borrval orsakar kantfläkning, avskiljning av PET-ytskiktet och ojämna ytor som försämrar vidhäftningen för efterföljande kantlistapplikation.
Spindelhastigheter för PET MDF ligger vanligtvis mellan 12 000 och 18 000 rpm, beroende på fräsens diameter och profilens komplexitet. Matningshastigheterna bör vara måttliga för att undvika överdriven värmeutveckling vid skärningsytan, vilket kan orsaka termisk degradering av polyetylenterftalat-ytskiktet. Strategisk användning av kylmedel eller komprimerad luft hjälper till att avlägsna spån och bibehålla ytemperaturen, vilket förlänger verktygens livslängd samtidigt som kvaliteten på kanterna bibehålls – en avgörande faktor för professionell kantlistapplikation.
Kantapplikation och limkompatibilitet
Ytförberedelse och adhesionkrav
Polyetylentereftalatytan på PET-MDF ställer unika krav på limning vid kantapplikation. Till skillnad från MDF med exponerade träfiberytor, som lätt absorberar lim, är PET-ytan i sig icke-porös och kräver därför noggrann ytförberedelse samt lämplig limkemi för tillförlitlig kantapplikationsprestanda. De flesta industriella kantapplikationer på PET-MDF använder varm-smält polyuretanlim eller fukthärdande polyuretanlim som kemiskt binder till PET-ytan istället för att förlita sig på mekanisk fiberinkoppling.
Förbehandling av CNC-fräsade kanter på PET-MDF genom lätt slipning eller plasmabehandling förbättrar limets trängningsförmåga och benätskarakteristik. Denna förberedelsesteg förbättrar kantapplikationens hållbarhet avsevärt och förhindrar kantskiljning vid temperaturcykling eller vid exponering för fukt. Många tillverkare rapporterar att okändrade PET-MDF-kanter visar dålig limhäftning med konventionella kontaktlimer, vilket gör val av lim och ytförbehandling till avgörande framgångsfaktorer vid kantapplikation.
Långsiktig prestanda och hållbarhet
När PET MDF kantbands korrekt med kompatibla lim och riktiga appliceringstekniker visar det överlägsen långsiktig prestanda jämfört med partikelskivor. Fuktbeständighetsegenskaperna hos PET-ytan förhindrar vatteningående i kärnmaterialet, vilket avsevärt förlänger möbelns livslängd. Köksskåp och badrumsskåp tillverkade av PET MDF med professionellt kantband visar utmärkt motstånd mot fuktsvängningar, ånga och rengöringsmedel, vilket är typiskt för fuktiga miljöer.
Kombinationen av dimensionsstabil MDF-kärnmaterial och elastisk PET-ytskikt skapar ett kantlistsubstrat som behåller sin integritet under årsvis användning. Andelen kantavskiljning förblir minimal när värmeapplicerad kantlist används tillsammans med lämpliga limsystem, vilket gör PET-MDF till ett utmärkt val för applikationer med hög användning, såsom köksmöbler och kontorsmöbler. Materialet kan också anpassas till olika kantlistprofiler – från enkla enfärgade band till strukturerade träeffekter eller metall-effekter – utan att påverka den strukturella integriteten eller den estetiska utseendet.
Produktionsöverväganden och faktorer för materialval
Kostnads-nyttoanalys för tillverkningsoperationer
PET MDF erbjuder ett övertygande värdeförslag för tillverkare som investerar i CNC-kapacitet och kantbandsutrustning. Materialets konsekventa bearbetbarhet minskar verktygsslitage jämfört med naturliga träalternativ, vilket leder till lägre totala verktygskostnader. Kassationsgraden för kantbandning minskar vanligtvis med PET MDF eftersom den homogena underlaget ger förutsägbar limprestanda när rätt limval och korrekta appliceringsparametrar används.
PET-MDF kostar dock vanligtvis mer per platta än konventionell MDF eller spånplatta, vilket kräver noggranna beräkningar av kostnad per del för att motivera materialvalet. I produktionsscenarier med hög volym föredras ofta PET-MDF, eftersom minskad slitage på CNC-verktyg och förbättrad framgång vid kantapplikation vid första försöket kompenserar den högre materialkostnaden. Vid lågvolymsproduktion av specialbeställda produkter kan alternativa material vara mer ekonomiska, särskilt om befintlig utrustning är optimerad för konventionella träbaserade underlag snarare än för specialanpassad PET-MDF-bearbetning.
Miljömässiga och estetiska fördelar
PET MDF:s yta av polyetylentereftalat ger överlägsen skryttskärmsbeständighet, färgstabilitet och fläckbeständighet jämfört med alternativ med finér eller målning. Denna hållbarhet förlänger produktens livslängd och minskar utbytescyklerna i kommersiella och bostadsapplikationer. Dessutom eliminerar PET MDF behovet av skyddande topplackeringar eller lackapplikationer, vilka vanligtvis krävs på konventionell MDF, vilket minskar utsläppen av flyktiga organiska föreningar under tillverkning och installation.
Estetisk flexibilitet förblir exceptionell med PET MDF, eftersom materialet kan anpassas till olika ytytor, inklusive högglans, matta och strukturerade alternativ. När PET MDF kombineras med specialiserade kantprofiler och professionella installationsmetoder skapas sofistikerade, slitstarka färdiga produkter produkter lämplig för premiummarknadssegment. De miljömässiga fördelarna med minskade ytbehandlingskemikalier och en förlängd produkts livslängd gör PET MDF till ett allt mer attraktivt val för miljömedvetna tillverkare och konsumenter.
Vanliga frågor
Kan PET MDF skäras med standard-CNC-fräsutrustning?
Ja, PET MDF kan skäras med standard-CNC-fräsutrustning, även om skarpa karbidverktyg och lämpliga spindelhastigheter mellan 12 000 och 18 000 rpm är avgörande. Standard-CNC-fräsar som är utformade för MDF-bearbetning fungerar effektivt med PET MDF, även om vissa tillverkare rekommenderar uppgradering till högkvalitativa spindlar för optimala resultat och minskad vibration. Den avgörande skillnaden ligger i verktygsval och justering av matningshastighet snarare än i utrustningsinkompatibilitet.
Vilken typ av lim fungerar bäst för kantapplikation på PET MDF?
Hett-smält polyuretan och fukthärdande polyuretanlim medför överlägsen fästning på PET-MDF-ytor jämfört med konventionella kontaktlimer. Dessa specialanpassade limkemier bildar kemiska bindningar till polyetylenterftalat-foliets yta istället för att förlita sig på mekanisk sammanhängning med träfibrerna. Det rekommenderas att testa kantlistningslimmen med din specifika leverantör av PET-MDF för att säkerställa optimal kompatibilitet och långsiktig hållbarhet i ditt applikationsmiljö.
Är PET-MDF värt den extra kostnaden jämfört med standard-MDF för CNC-bearbetning?
PET-MDF motiverar högre materialkostnader genom minskad slitage på CNC-verktyg, förbättrade framgångsgrader vid kantapplikation, överlägsen fukttålighet och förbättrad estetisk appell som är lämplig för premiumprodukter. För produktion i stora volymer eller applikationer som kräver exceptionell hållbarhet, till exempel köksmöbler, ger PET-MDF avkastning på investeringen genom förbättrad tillverkningseffektivitet och längre produktlivslängd. Vid lägre volymer eller kostnadskänslomärkta applikationer kan konventionell MDF vara mer ekonomisk, beroende på de slutliga produktspecifikationerna och marknadspositioneringen.