 EN
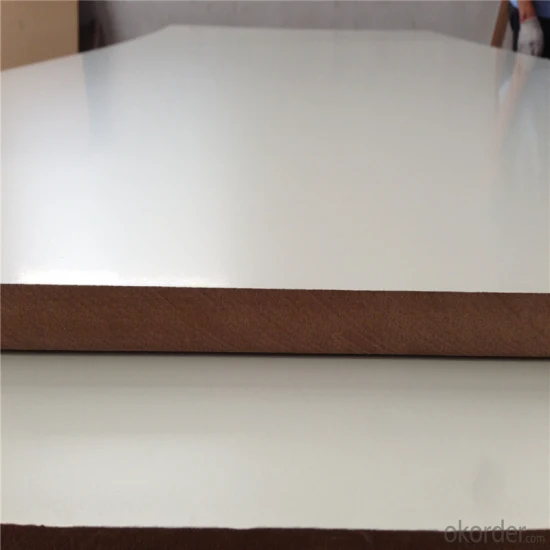
Háziállatoknak szánt MDF a műfa anyagok modern fejlesztését képviseli, ötvözve a közepes sűrűségű forgácslemez (MDF) stabilitását egy poli-etilén-tereftalát (PET) felületi réteggel. Ezt a hibrid anyagot egyre szélesebb körben használják bútoripari alkalmazásokban, konyhakáderek gyártásában és díszítő panelként. Amikor eldönti, hogy a PET MDF alkalmas-e a saját CNC-megmunkálási és élszegélyezési műveleteire, az anyag tulajdonságainak és feldolgozási jellemzőinek megértése elengedhetetlen a megfontolt gyártási döntések meghozatalához.
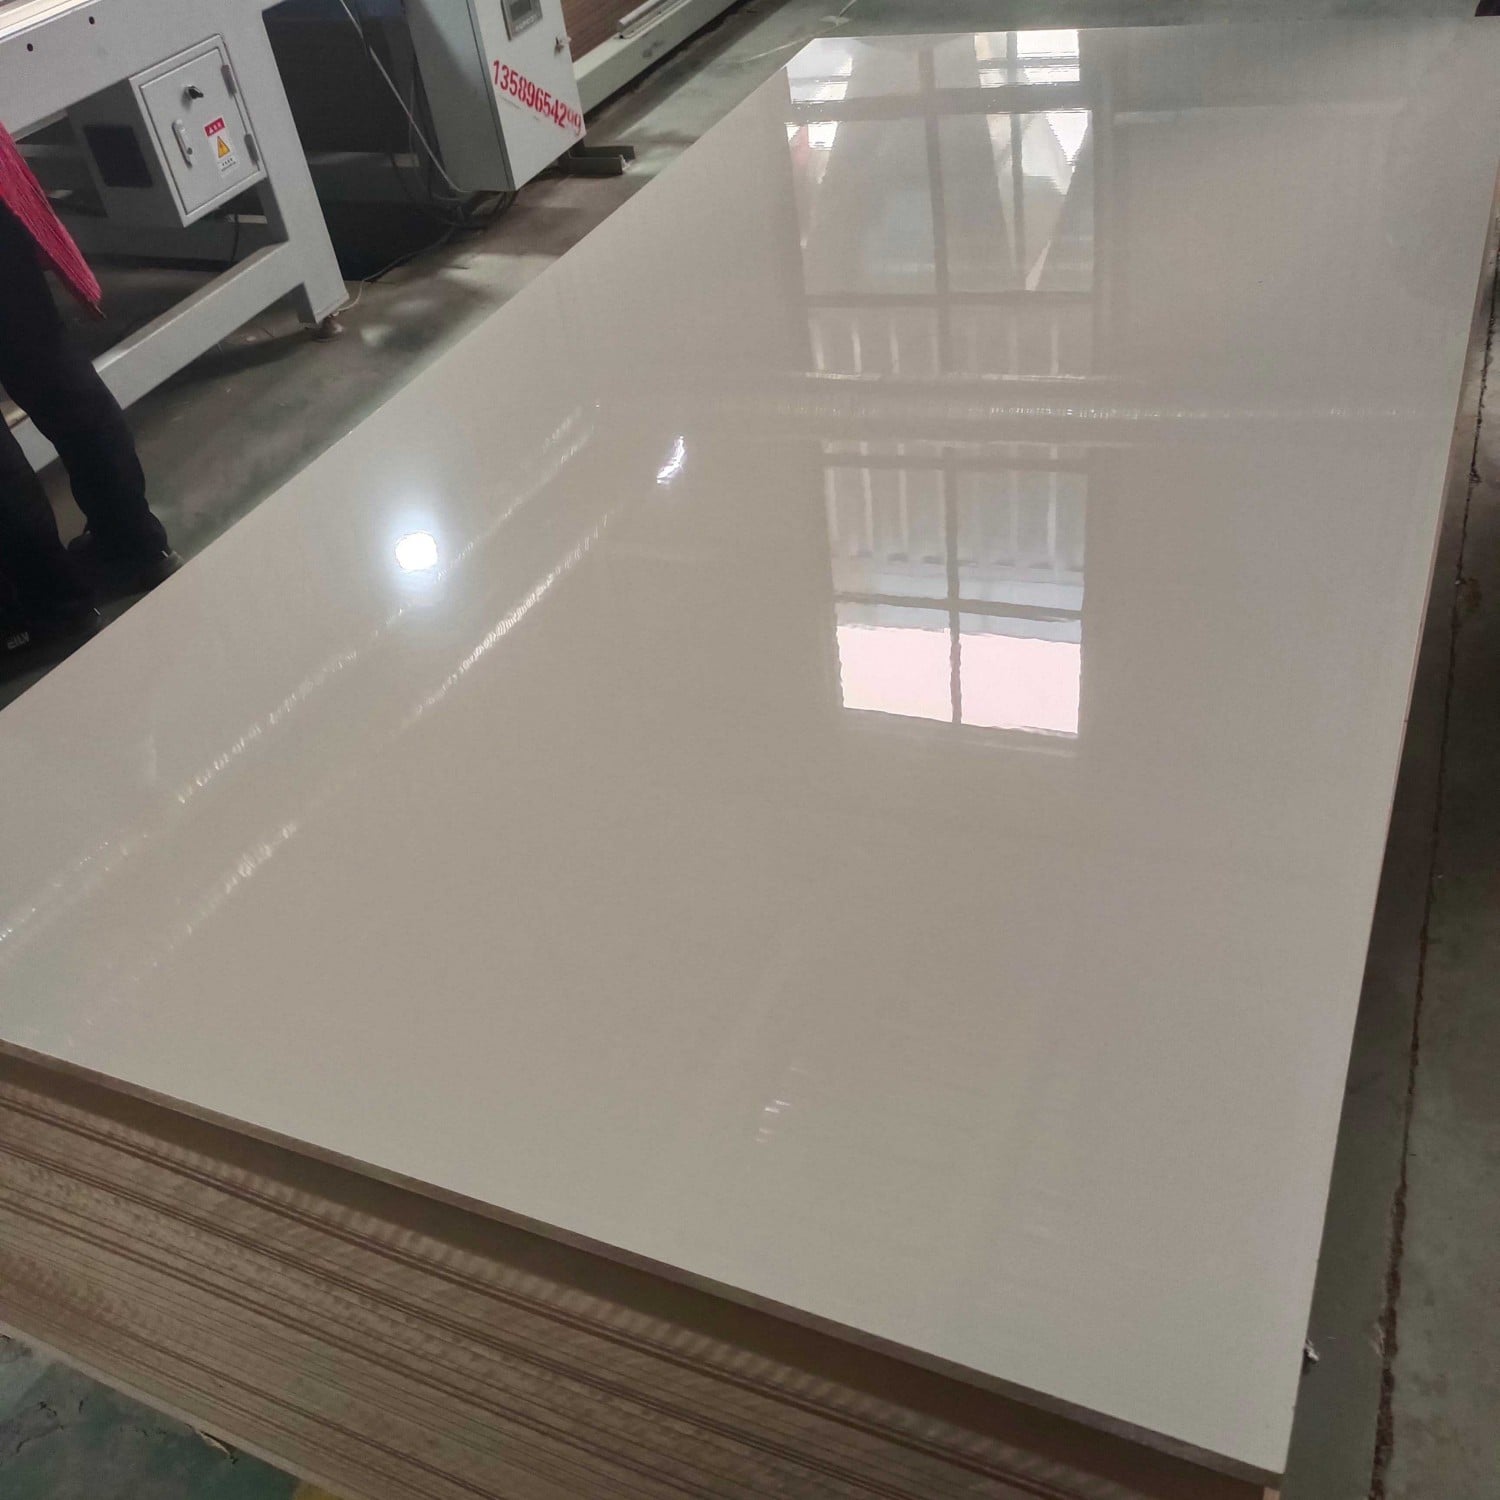
A PET MDF megmunkálására és élfóliázására való alkalmassága több tényezőtől függ, például a szerszám kiválasztásától, a forgószár sebességétől, az előtolási sebességtől és az alkalmazott élfóliázási technikáktól. A PET MDF viselkedésének megértése vágási körülmények között, hőterhelés alatt és ragasztófelvitelkor dönti el, hogy ez az anyag összhangban van-e a gyártási képességekkel és a minőségi elvárásokkal.
PET MDF teljesítménye CNC megmunkálási műveletek során
Anyagstabilitás és méretbeli pontosság
A PET MDF kiváló méretstabilitást mutat a CNC megmunkálás során a hagyományos tömör fa vagy a részecsketábla alternatívákhoz képest. A mérnöki úton kialakított magja ellenáll a deformálódásnak és a kiterjedésnek, ami különösen fontos a bútorok illesztési pontosságának és a dekoratív élszegély-profiloknak a fenntartásához. A felületén lévő poli(etilén-tereftalát) borítóréteg nedvességálló gátot képez, amely megakadályozza a duzzadást páratartalommal terhelt környezetben vagy hosszabb ideig tartó tárolás esetén az élfóliázás előtt.
Amikor a PET MDF-et CNC-marók és precíziós vágóberendezésekkel dolgozzák fel, az anyag homogén sűrűsége biztosítja a szerszámok egyenletes behatolását és az előrejelezhető forgácseltávolítást. Ez az egyenletesség miatt a PET MDF lényegesen megbízhatóbb, mint a tömör keményfajták, amelyek változó szálirányukkal és sűrűségük ingadozásával bonyolítják a szerszámpálya-tervezést. Az eredmény a pontosságot javító alkatrészek és a szerszámkopás csökkenése, ami végül az egyes alkatrészek gyártási költségeinek csökkenéséhez vezet.
Vágott felület minősége és szerszámigény
A PET MDF kiválóan reagál a nagysebességű CNC-vágásra, ha megfelelő szerszámokat használnak. A anyag tiszta, forgácsmentes éleket eredményez profilképzés és teljes átvágás esetén is, így csökkenti a poszt-feldolgozási időt és a felületkezelési igényeket. Ugyanakkor a PET MDF éles, keményfém-tippel ellátott szerszámokat és megfelelő hornyolási geometriájú fúrókések használatát igényli; tompa szerszámok vagy helytelen fúrókiválasztás élrepedést, a PET borítás rétegeinek szétválását és durva felületminőséget eredményezhet, amely hátrányosan befolyásolja a következő peremkötési tapadást.
A PET MDF szerszámgörgő fordulatszáma általában 12 000 és 18 000 percenkénti fordulat között mozog, a vágószerszám átmérőjétől és a profil bonyolultságától függően. A előtolási sebességet mérsékeltnek kell tartani, hogy elkerüljük a vágási felületen keletkező túlzott hőfejlődést, amely a polietil-tereftalát felszíni réteg hőbontását okozhatja. A hűtőfolyadék vagy sűrített levegő célzott alkalmazása segít a forgácsok eltávolításában és a felületi hőmérséklet fenntartásában, ezzel növelve a szerszám élettartamát és megőrizve az élminőséget, ami döntő fontosságú a professzionális peremkötési alkalmazásokhoz.
Élfóliázási alkalmazás és ragasztókompatibilitás
Felületelőkészítés és tapadási követelmények
A PET MDF poli-etilén-tereftalát felülete egyedi tapadási kihívásokat jelent az élképző anyagok felhordása során. Ellentétben a nyitott farostok felületű MDF-fel, amely jól felveszi a ragasztót, a PET borítás természetes módon nem porózus, így gondos felületelőkészítésre és megfelelő ragasztókémiára van szükség a megbízható élképzés érdekében. A legtöbb ipari élképzési alkalmazás PET MDF-re forró olvadékú poliuretán vagy nedvességgel keményedő poliuretán ragasztókat használ, amelyek kémiai kötést alakítanak ki a PET felülettel, nem pedig mechanikus rostbefogáson alapuló tapadásra támaszkodnak.
A PET MDF CNC-megmunkált élei enyhe csiszolással vagy plazmakezeléssel történő előfeldolgozása javítja az ragasztó behatolását és nedvesítési tulajdonságait. Ez az előkészítő lépés jelentősen növeli az élszegelés tartósságát, megakadályozva az élszétválást hőciklusok vagy nedvesség hatására. Számos gyártó jelentette, hogy a módosítatlan PET MDF élei gyenge ragasztókötést mutatnak a hagyományos kontakt ragasztókkal, ezért az élszegelési műveletek sikerének kulcsfontosságú tényezői a ragasztó kiválasztása és a felületkezelés.
Hosszú távú teljesítmény és tartósság
Ha megfelelő, kompatibilis ragasztókkal és helyes alkalmazási technikákkal élfóliázzák, a PET MDF hosszú távon jobb teljesítményt nyújt, mint a részecskelap alternatívái. A PET fólia nedvességállósága megakadályozza a víz behatolását az alapanyag belsejébe, így jelentősen meghosszabbítja a bútorok élettartamát. A szakmailag élfóliázott PET MDF-ből készült konyhai szekrények és fürdőszobai mosdók kiválóan ellenállnak a páratartalom-ingadozásoknak, a gőznek és a nedves környezetben tipikusan használt tisztítószereknek.
A méretállandó MDF maganyag és a rugalmas PET felületi réteg kombinációja olyan élfóliázási alapanyagot eredményez, amely évekig megőrzi integritását. A hővel ragasztott élfóliák esetében az élek elválásának aránya minimális marad, ha megfelelő ragasztórendszerekkel alkalmazzák őket, így a PET-MDF kiváló választás intenzív használatra tervezett alkalmazásokhoz, például konyhakárpitokhoz és kereskedelmi bútorokhoz. Az anyag továbbá különféle élfóliaprofilokat is elfogad – egyszerű, egyszínű sávoktól kezdve texturált faimitációs vagy fémhatású dizájnokig – anélkül, hogy kompromisszumot kötnénk a szerkezeti integritással vagy az esztétikai megjelenéssel.
Gyártási szempontok és anyagválasztási tényezők
Költség-haszon elemzés a gyártási műveletekhez
A PET MDF vonzó értékajánlatot nyújt a CNC-képességekbe és peremkötő rendszerekbe történő beruházásra kész gyártóknak. Az anyag egyenletes megmunkálhatósága csökkenti az eszközök kopásának mértékét a természetes faalternatívákhoz képest, ami alacsonyabb összes szerszámköltséget eredményez. A PET MDF-nél általában csökkennek a peremkötési selejtarányok, mivel az homogén alapanyag előrejelezhető ragasztási teljesítményt biztosít, ha megfelelő ragasztóválasztást és alkalmazási paramétereket alkalmaznak.
Azonban a PET MDF általában drágább egységenként, mint a hagyományos MDF vagy a forgácslap, így a anyagválasztás indoklásához pontos költségszámítás szükséges darabonként. Nagy mennyiségű gyártás esetén gyakran előnyös a PET MDF használata, mivel a csökkent CNC szerszámkopás és a javult első próbálkozásos élfóliázás sikere ellensúlyozza a magasabb anyagköltséget. Kisebb mennyiségű, egyedi gyártásnál más anyagok gazdaságosabbak lehetnek, különösen akkor, ha a meglévő berendezések a hagyományos faalapú alapanyagokra, nem pedig a speciális PET MDF-feldolgozásra vannak optimalizálva.
Környezeti és esztétikai előnyök
A PET MDF polietilén-tereftalát felülete kiváló karcolásgátló, színstabil és foltálló tulajdonságokkal rendelkezik a furnérrel vagy festéssel ellátott alternatívákhoz képest. Ez a tartósság meghosszabbítja a termék élettartamát, és csökkenti a cserék gyakoriságát kereskedelmi és lakóépítési alkalmazásokban. Emellett a PET MDF megszünteti a hagyományos MDF-hez általában szükséges védő felületi bevonatok vagy lakkfelvitel szükségességét, így csökkentve a gyártás és a telepítés során keletkező illékony szerves vegyületek kibocsátását.
Az esztétikai rugalmasság továbbra is kiváló a PET MDF-nél, mivel az anyag különféle felületi minőségekhez – például nagyon fényes, matt és texturált változatokhoz – is alkalmas. Ha speciális élkörítő profilokkal és szakmai telepítési technikákkal kombinálják, a PET MDF elegáns, tartós végeredményt biztosít. termékek alkalmazható prémium piaci szegmensekben. A környezeti előnyök – például a befejező vegyszerek csökkentett felhasználása és a termék élettartamának meghosszabbítása – egyre vonzóbbá teszik a PET MDF-et a környezettudatos gyártók és fogyasztók számára.
GYIK
Vágható-e a PET MDF szokásos CNC marógépekkel?
Igen, a PET MDF vágására szokásos CNC marógépek alkalmasak, bár éles karbid szerszámok és megfelelő forgósebesség (12 000–18 000 fordulat/perc) elengedhetetlenek. A PET MDF feldolgozására szolgáló szokásos CNC marógépek hatékonyan működnek, bár néhány gyártó optimális eredmények és csökkent rezgések érdekében minőségibb marófejekre való frissítést javasol. A kulcskülönbség a szerszám kiválasztásában és a befektetési sebesség beállításában rejlik, nem pedig a berendezések kompatibilitásában.
Milyen típusú ragasztó ajánlott a PET MDF szélekre való borításhoz?
A forró olvadékú poliuretán és a nedvességgel keményedő poliuretán ragasztók kiváló ragasztási teljesítményt nyújtanak a PET MDF felületeken a hagyományos kontakt ragasztókhoz képest. Ezek a speciális ragasztóösszetételek kémiai kötést alakítanak ki a polietilén-tereftalát borítással, nem pedig mechanikus összekapcsolódáson alapuló ragasztást biztosítanak a fa rostokkal. A javasolt szegélyléc-ragasztók tesztelése az Ön konkrét PET MDF szállítójával garantálja az optimális kompatibilitást és a hosszú távú tartósságot az alkalmazási környezetben.
Megéri-e a PET MDF többletköltsége a szokásos MDF-hez képest CNC-műveletek esetén?
A PET MDF anyagköltsége magasabb, de ezt több tényező ellensúlyozza: csökkent CNC szerszámkopás, javult peremkötési sikerarány, kiváló nedvességállóság és fokozott esztétikai vonzerejű felület, amely különösen alkalmas prémium termékek gyártására. Nagy mennyiségű sorozatgyártás vagy kivételesen nagy igénybevételnek kitett alkalmazások – például konyhakárpitok – esetén a PET MDF megtérülést biztosít a gyártási hatékonyság javulása és a termék hosszabb élettartama révén. Kisebb mennyiségű gyártás vagy költségérzékeny alkalmazások esetén azonban a hagyományos MDF gazdaságosabb lehet, attól függően, hogy milyen a végső termék specifikációja és piaci pozícionálása.