EN
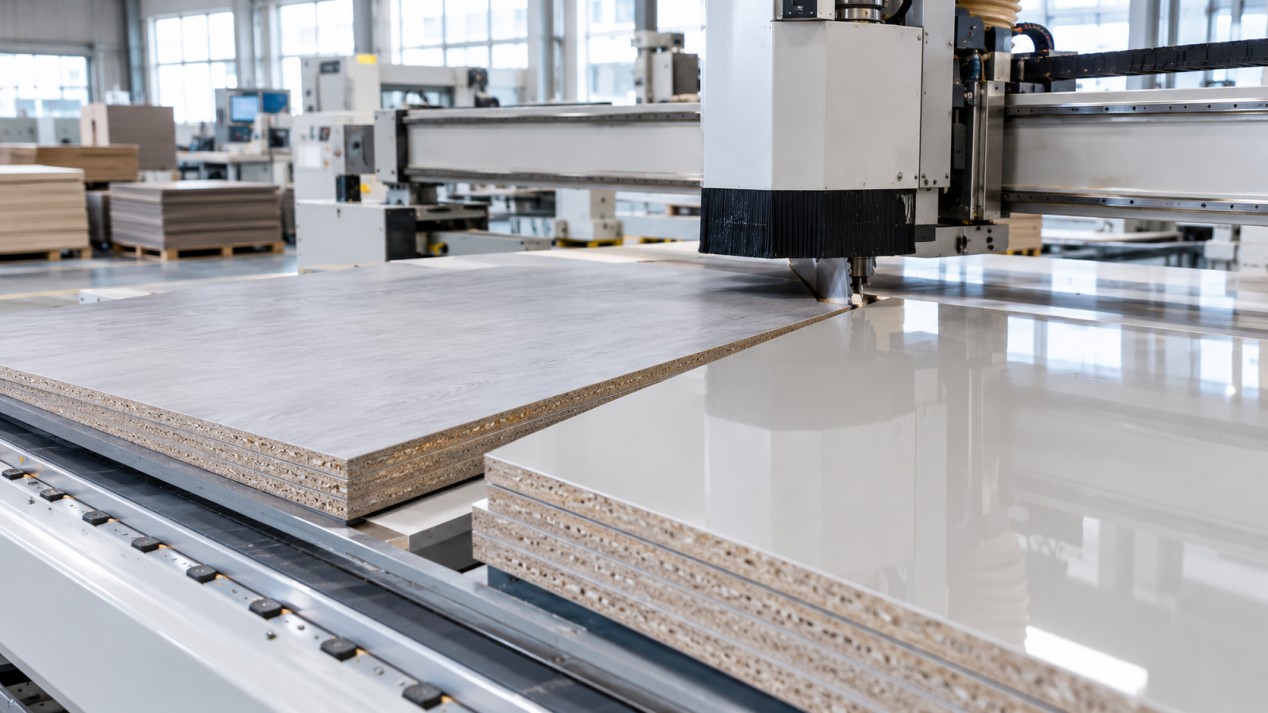
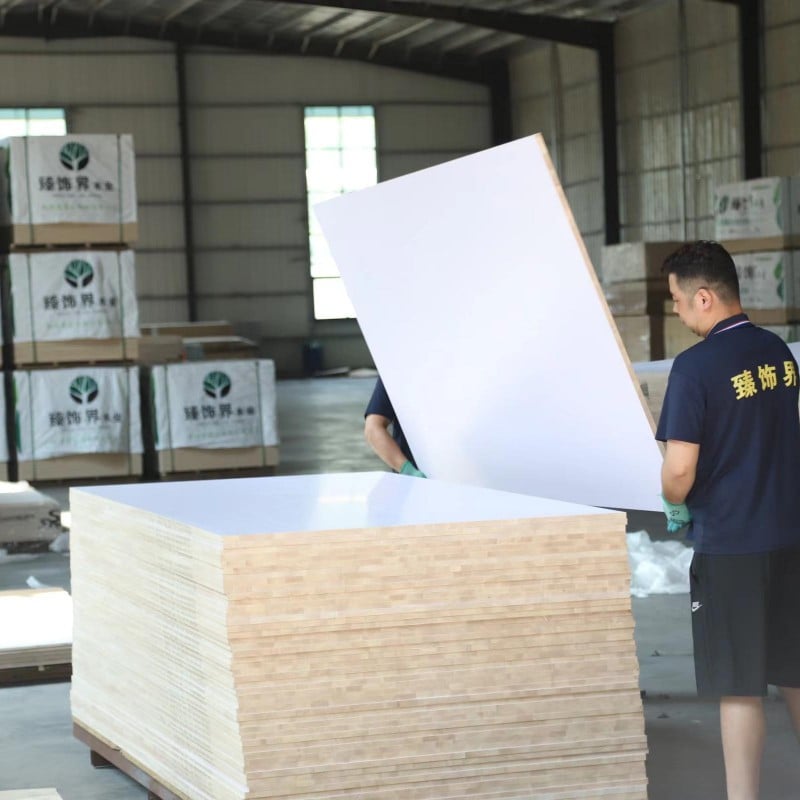
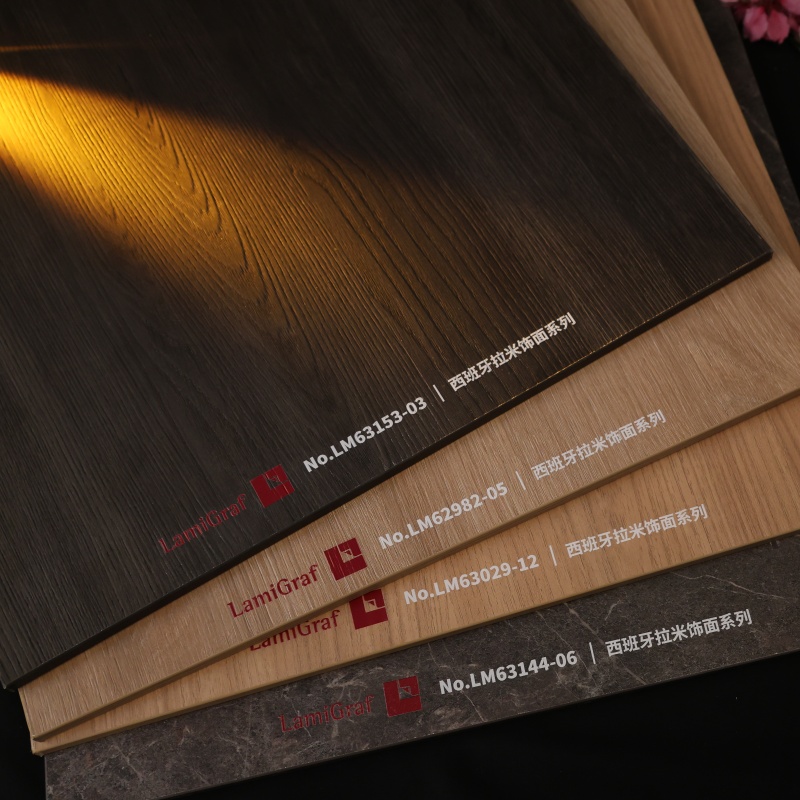
När paneler väljs för tillverkning utomlands är mönster och provrapporter vanligtvis den första fokuspunkten. För samma uppsättning möbler kan dock valet av ytyta och underlag påverka skärhastighet, kantfläkning och omarbete av kantlistning i betydlig utsträckning. Sammanräknat månadsvis påverkar dessa skillnader direkt produktionskostnaderna.
Alla paneler kan levereras med underlag som uppfyller CARB P2/EPA TSCA Title VI; alternativ med E1/E0 och FSC-certifiering finns på begäran.
Skärning
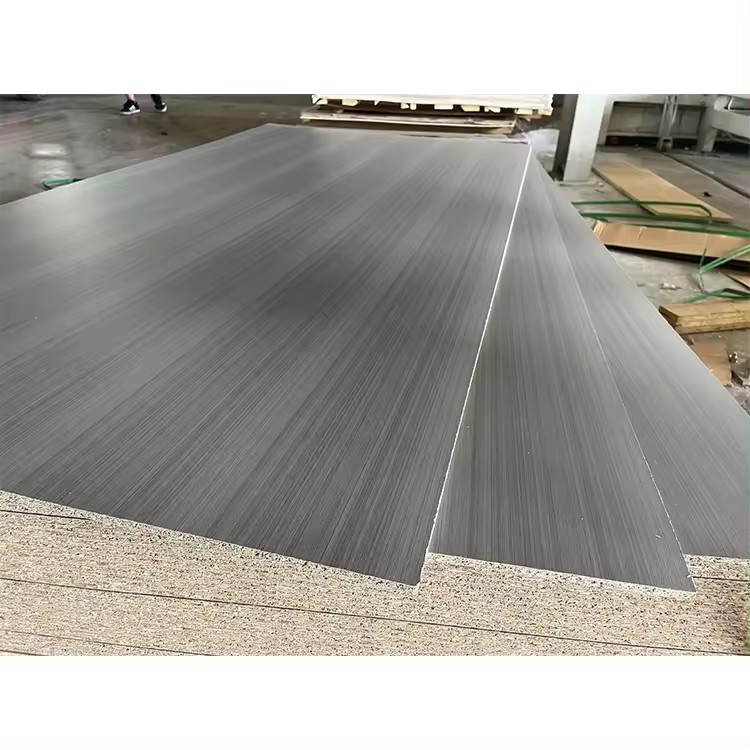
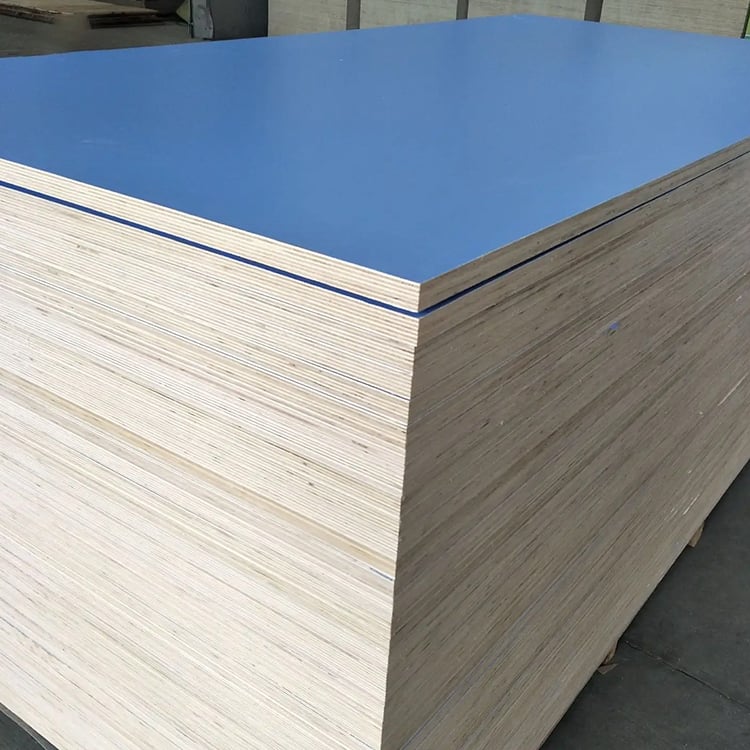
Melaminytan är hård men märkbart spröd. Vid skärning av melaminspånplatta kan en felaktig kombination av sågbladständernas profil och fördjupningshastigheten lätt orsaka fläkning inom 1–2 mm från skärlinjen. Melamin-MDF, med sin enhetliga fiberstruktur, skärs mer förutsägbart; ett slitet blad kan dock lämna brännmärken. Melaminplywood och melaminblockboard innehåller skiv- eller massivträdkärnor, vilket innebär att skärresistansen varierar mellan partier och att parametrarna därför måste justeras därefter.
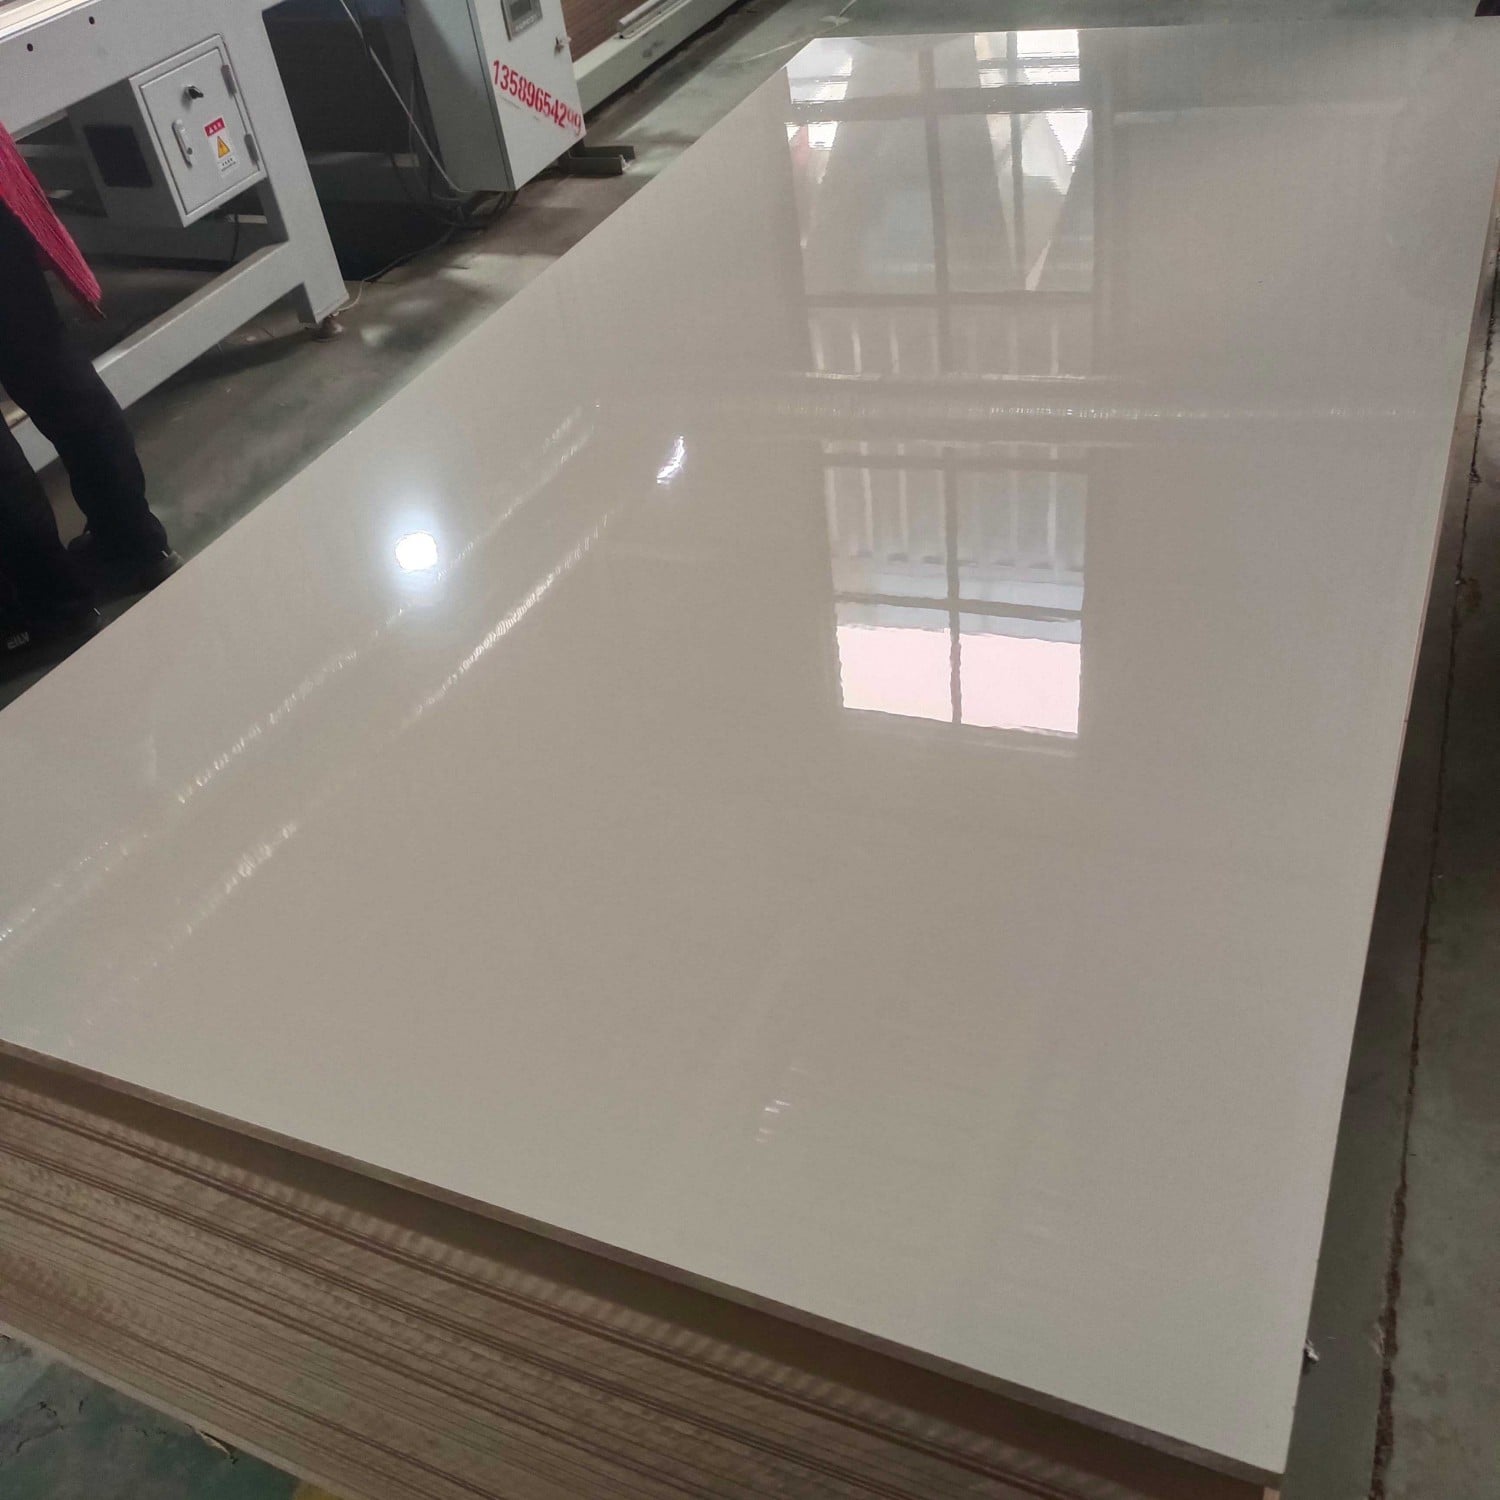
PETG är en termoplastisk film med större seghet än melaminhar. När man skär PETG-MDF tenderar filmen att sträcka sig något istället för att spricka, vilket vanligtvis resulterar i en smalare spånzon; dock kan PETG‑avfall fastna på sågbladet, vilket kräver mer frekvent rengöring. PETG‑spånplatta skärs ungefär som standardmelamin‑spånplatta, där fördelen med seghet främst framträder i efterföljande kantlistningssteg. PETG‑plywood och PETG‑blockplatta har tätare underlag som kräver högre sågkraft, men den lågfrictionella PETG‑ytan genererar mindre värme i sågbladet, vilket kan bidra till längre livslängd för bladet vid kontinuerlig skärning.
Bredband
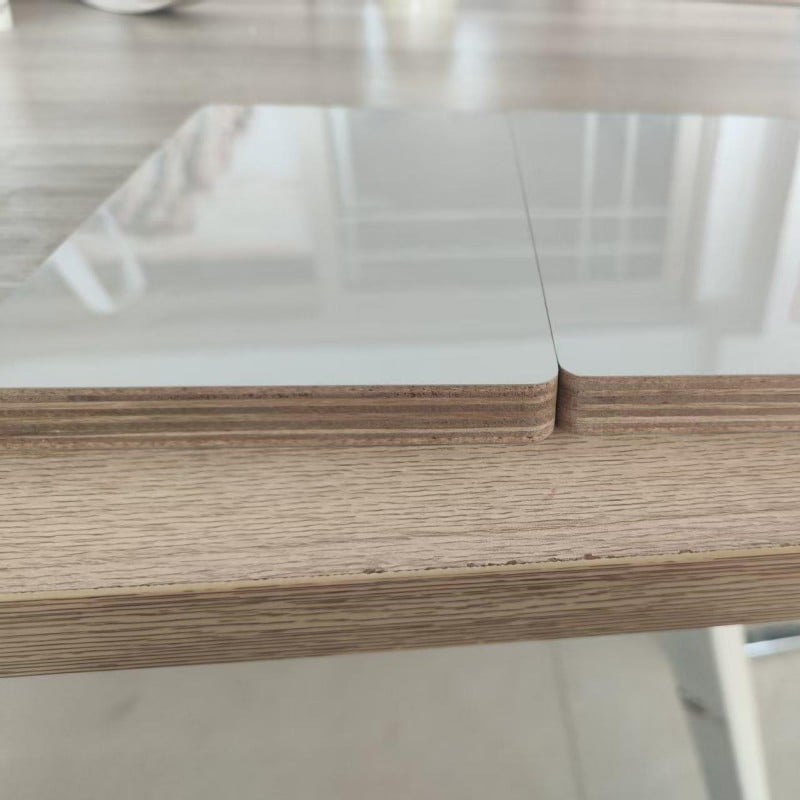
Kantapplikationsutbytet är en nyckelmetrik för att skilja mellan olika platttyper. Efter trimning av melaminbelagda plattor återstår ofta en förskjutning mellan ytskiktet och det blottlagda underlaget. Om melaminspånplatta trimmas dåligt kan de resulterande luckorna inte fyllas helt av lim, vilket med tiden kan leda till synliga vitaktiga limlinjer. Kanterna på melamin-MDF är relativt täta, men fibrer som fransar vid fräsning kan sänka den visuella kvalitetsgraden. Melaminträpanel och melaminmassivträ har varierande fiberriktningar längs kanten, vilket vanligtvis kräver ett extra trimningssteg innan kantapplikation.
PETG-filmen fäster väl med EVA- och PUR-kantlim, vilket hjälper till att uppnå en nästan sömlös limrad kant efter varmpressning. När PETG-MDF fräsas i kanterna omsluter filmen lätt de exponerade fiberkanterna, vilket begränsar överdriven limgenomträngning i underlaget. På PETG-spånplatta minskar den begränsade exponeringen av kantporerna öppetiden för limmet och ger ett bredare tryckfönster. För linjer utrustade med laserkantlimning är det i allmänhet lättare att matcha färg och glans mellan ansiktsytan på PETG-multiplex eller PETG-blockplatta och kantlimbandet än med melaminbaserade system.
Valrekommendationer
För högvolymsstandardmöblering på konventionella varm-smältkantbandslinjer utgör melaminimpregnerad spånplatta och melaminimpregnerad MDF fortfarande en praktisk balans mellan kostnad och effektivitet; dock bör bladbytefrekvens och omfördelning på grund av kantavskavning inkluderas i kostnadsmodellen. För högpresterande specialprojekt – särskilt sådana med högglans- eller mjuk-touch-ytor – ger PETG-impregnerad MDF och PETG-impregnerad spånplatta högre kantbandsutbyten, vilket kan kompensera delvis för den högre ytmaterialkostnaden. I högfruktiga regioner eller vid applikationer som kräver större strukturell hållfasthet erbjuder plywood och blockboard-underlag (klädda med antingen melamin eller PETG) tydliga fördelar. Vi rekommenderar att köra en provproduktionsomgång på er faktiska produktionslinje under prototypfasen – med uppföljning av kantavskavningsfrekvens, kantbandsdraghållfasthet och timproduktion – istället for att enbart lita på enskilda provbitar. Zhenshijie kan tillhandahålla testprov från dessa produktservier för att hjälpa kunder att verifiera skär- och kantbandsparametrar innan massproduktion.
 Senaste nytt
2026-11-01
2026-10-29
2026-10-25
2026-10-22
Shandong Zhenshijie — Kinas pålitliga tillverkare av PET- och melaminfolierade paneler för skåp, kök och möbler. MDF, plywood, spånplatta och mer — anpassade mått, strukturer och ytor.
located north of Xiaowan Line, Tanyi Town, Feixian County, Linyi City, Shandong Province.
Copyright © 2026 Shandong Zhenshijie International Trade CO,. LTD All rights reserved. Integritetspolicy