 EN
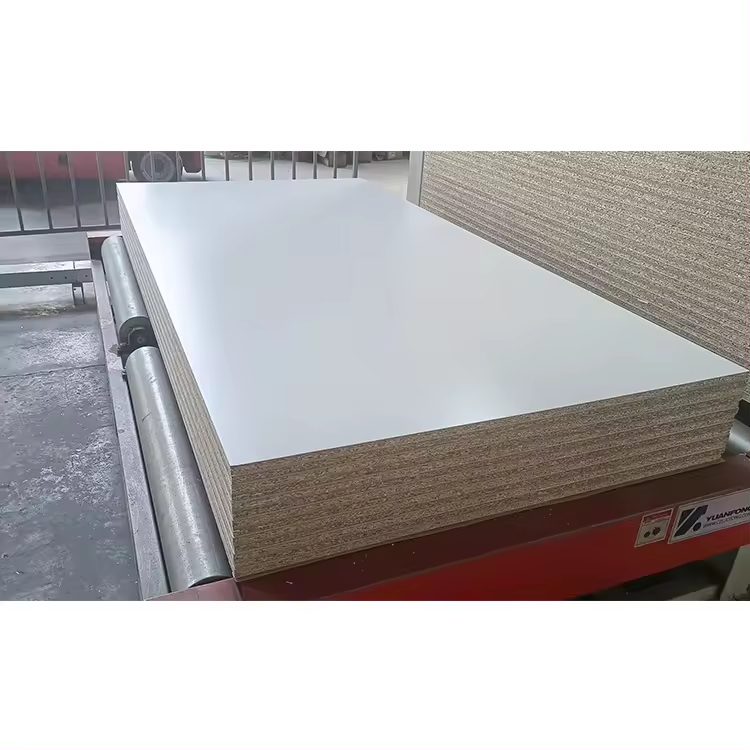
Производња стабилна меламински штипољ захтева прецизност, стручност и строгу контролу квалитета током сваке фазе производње. Фабрике које производе меламинску шпилону морају да уравнотеже избор сировине, управљање влагом, технике притискања и хемију лепила како би доносиле доследне перформансе и трајност. Разумевање како стручњаци обезбеђују стабилност меламинске шпицера открива софистицирано инжењерство који стоји иза материјала који подржавају модерне намештаје, ормаре и интерьерске апликације широм света.
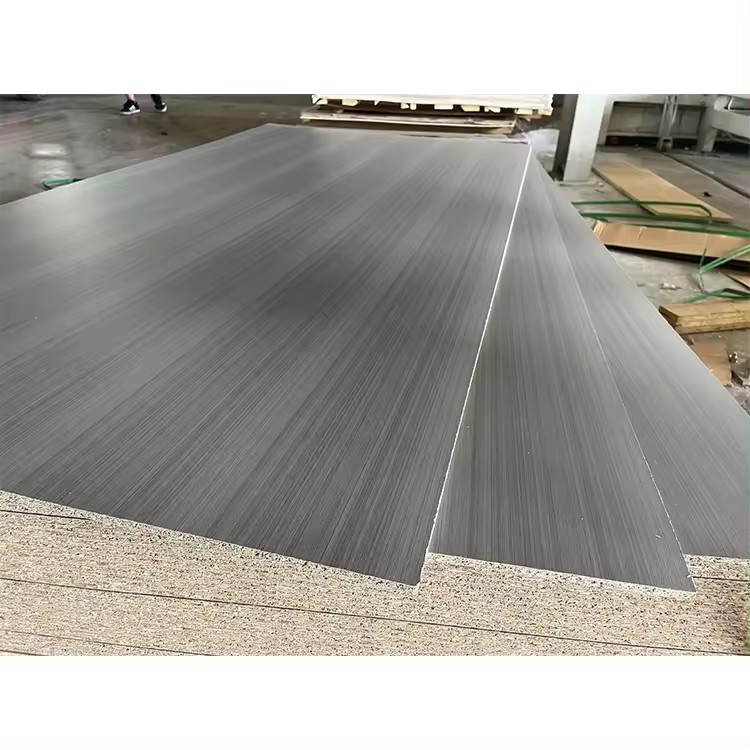
Стабилност меламинске шпице зависи од више међусобно повезаних фактора које произвођачи пажљиво контролишу. Када фабрике производе меламинску шпилону са нестабилним својствима, материјал се прерано искрива, надува или се разлага, што угрожава интегритет намештаја и задовољство купца. Професионални произвођачи су развили систематске приступе како би се осигурало да сваки лист меламинске шпице у складу са строгим стандардима димензија и перформанси од производње до коначне испоруке.
Избор и припрема сировине
Извора за квалитетна дрвена влакана
Основа стабилне меламинске шпикоборда почиње одабиром врхунских извора дрвених влакана. Фабрике процењују дрвене чипове на основу врсте, садржаја влаге, јединствености величине и слободе од контаминације. Произвођачи висококвалитетне меламинске шпиковане плоче купују дрвена влакана која имају конзистентну густину и минималне структурне дефекте, јер ова својства директно утичу на то како се влакна вежу током притискања. Дрво које се изабере за производњу меламинске шпикодне плоче мора имати уравнотежене карактеристике као што су адекватна чврстоћа без прекомерне крхкости која би могла изазвати раскола или оштећење ивица.
Стандардизација садржаја влаге
Пре него што се производња почне, фабрике суше дрвена влакана до прецизних спецификација влаге пре него што у њих уграде меламинске прекриве. Садржај влаге у сировиним дрвеним влакнама је критичан јер прекомерна влажност узрокује ширење током производње меламинске шпикоборда, док недостатак влаге ослабљава адхезију влакна на влакна. Професионалне фабрике одржавају влагу дрвених влакана између 8 и 14 посто како би се осигурали оптимални услови за стабилно формирање меламинске шпилове. Ова стандардизација спречава димензијску нестабилност и смањује вероватноћу деламинације или одвајања фаце фанера након што меламинска шпицова достигне крајње кориснике.
Формулација и примена лепила
Прецизна хемија смоле
Системи за лепило који се користе у производњи меламинске шпикодне плоче морају поуздано повезивати дрвена влакана и истовремено бити отпорни на проникљење влаге. Фабрике користе смоле уреа-формалдехида, меламин-уреа-формалдехида или фенол-формалдехида, свака од којих се бира на основу жељених карактеристика завршне меламинске шпилове. Формулација смоле контролише колико меламинска шпицовац одолева флуктуацијама влаге, одржава стабилност димензија и издржава механички стрес. Произвођачи анализирају вискозност лепила, захтеве за температуру за оштрење и трајање посуде како би оптимизовали колико ефикасно смола продире кроз дрвена влакана и ствара трајне везе унутар меламинске шпилове.
Уједноставна дистрибуција лепила
Фабрике користе прецизну опрему за прскање и миксере барабана како би се осигурало да се лепи слојеви сваког дрвеног влакана равномерно покривају током производње. Неконзистентна дистрибуција лепила ослабљава одређене зоне унутар меламинске шпилове, стварајући тачке стреса у којима се појављује деформација или деламинација. Напређени произвођачи меламинске шпицборда надгледају тежину лепила по јединици површине и оптимизују обрасце прскања како би постигли циљни садржај чврсте материје. Овај ниво контроле осигурава да свака серија стабилне меламинске шпикоборда испуњава утврђене квалитетне параметре без варијација између плоча произвеђених са часовима или данима разгона.
Топло притискање и контрола димензија
Управљање температуром и притиском
Степен топлог притискања у основи одређује да ли меламинска шпикована плоча постиже стабилне перформансе. Фабрике прецизно контролишу температуру штампања, трајање притиска и време ослобађања како би се лепила потпуно зачепила док се мач из дрвених влакана компресише до циљане густине. Температурни профили за производњу меламинске шпикодне плоче обично се крећу од 180 до 220 степени Целзијуса, са временом боравка калибрисаним према дебелини плоче и системалезија. Приличен притисак током притиска консолидира структуру влакана и покреће реакције усмеређивања које везују смолу са целулозом, стварајући густу, кохезивну матрицу која чини стабилну меламинску шпилону отпорном на деформацију и промену димензија.
Проверка димензија и хлађење
Након топлог притискања, фабрике постепено хладе меламинску шпилону у постројеним зонама хлађења како би се спречио топлотни удар и неједнако расподељење стреса. Брзо хлађење би закључало унутрашње напетости у структуру плоче, изазивајући будуће искривљење током флуктуације температуре и влаге. Произвођачи непрестано мере дебелину плоче, ширину и дужину током производње како би проверили да ли меламинска шпицборда испуњава толеранције спецификације. Техници за контролу квалитета примењују плоче у интервалима како би потврдили да стабилна меламинска шпицова плоча одржава конзистентне профиле густине и не показује видљиве дефекте као што су проверка лица, пукотине ивица или излаз влакана који би могао угрозити тра
Површински третман и примена баријере за влагу
Перформансе меламинског прекривања
Меламинско-формалдехидно прекривање на меламинском шпикободу служи и естетским и заштитним функцијама неопходним за стабилност. Овај декоративни слој пружа отпорност на проникљење влаге, UV бледило и механичко оштећење, све фактори који би иначе дестабилизовали основно дрвено влакно. Фабрике осигурају да се меламинске плоче од шпилоне равномерно вежу и потпуно придржавају како би се спречило подизање ивице или деламинирање током употребе. Дебљина прекривања и садржај смоле прецизно се контролишу тако да стабилна меламинска шпицована плоча развија конзистентну тврдоћу површине и одржава димензионални интегритет током циклуса температуре и влажности типичних за стамбено и комерцијално окружење.
Завршило и заштитно обрађење
Изложена ивица меламинске шпилове представљају рањиве зоне у којима влага може брзо проћи и изазвати отицање или деламинирање. Фабрике примењују затвараче ивица, боју или специјализоване материјале за затварање ивица на меламинску шпилону како би се смањила апсорпција влаге у периметромским зонама. Неки произвођачи убризгавају водоотпорне адитиве у основне слојеве меламинске шпикоборда током производње како би обезбедили секундарну заштиту од влаге. Овај вишеслојни приступ осигурава да стабилна меламинска шпицовацц противлаже улазу влаге из свих правца, одржавајући димензионалну стабилност чак и у кухињама, купатилима и другим окружењима са високом влажношћу где шпицовац производи често се оперирају.
Проба квалитета и усаглашеност са стандардима
Механичко и димензионално испитивање
Фабрике спроводе строга испитивања на репрезентативним узорцима из сваке производне партије како би се проверило да ли меламинска шпицована плоча испуњава утврђене стандарде перформанси. Тврдост савијања, чврстоћа унутрашње везе и способност држања вијака се мере да би се потврдило да стабилна меламинска шпицборда нуди адекватну структурну перформансу за намењене апликације. Тестирања димензионалне стабилности излагају узорке меламинске шпице на контролисане циклусе влаге и температуре како би се предвидило како ће материјал функционисати у реалним условима. Производилац упоређује резултате испитивања са референтним стандардима као што је EN 312 или слични међународни стандарди, осигуравајући да све меламинске шпице које се испоручују испуњавају одређене прагове перформанси без варијација.
Визуелна и естетска инспекција
Професионални инспектори испитују меламинску плочу за дефекте на површини, проверу лица, квалитет ивице и једноставан облик боје и обрасца. Сваки лист меламинске шпилове који показује деламинирање, меке тачке или структурне неправилности одбацује се или се прерађује. Фабрике постављају јасне критеријуме прихватања који дефинишу шта представља стабилни меламински шпицборд прихватљив за испоруку. Овај систематски процес инспекције, који се често појачава аутоматизованим оптичким системима и обученим особљем, осигурава да купци добијају меламинску шпицборд која предвидиво функционише и одржава своја својства током целог свог корисног живота у намештају, ормарима и грађевинским
Често постављене питања
Шта узрокује нестабилност меламинске шпилоне?
Нестабилност меламинске шпикоборда обично је резултат прекомерне изложености влаги, неадекватног оцвршћивања лепила, непостојанних услова притискања или лошег избора сировине. Када фабрике не могу да контролишу садржај влаге у дрвеним влакнама или неравномерно примењују лепило, настаје деформација меламинске шпице или деламинирање. Флуктуације температуре и циклус влажности такође могу открити дефекте у меламинској шпикободу ако једрена влакна нису била довољно повезана током производње. Неисправно хлађење или прекомерни унутрашњи стрес који се затвара у структуру плоче током производње може довести до тога да меламинска шпицборд развије деформацију дуго након завршетка производње.
Како произвођачи тестирају стабилност меламинске шпипборда?
Произвођачи користе тестове димензионалне стабилности који излагају узорке меламинске шпипборда екстремним условима влаге током продужених периода како би предвидели перформансе у стварном свету. Ови тестови мере дебелину, линеарну експанзију и било какву трајну деформацију која указује на то да ли ће меламинска шпицова остати димензионално стабилна. Тестирање механичких својстава процењује чврстоћу унутрашњих веза и способност савијања, потврђујући да меламинска шпицоватка одржава структурни интегритет под стресом. Тестирања апсорпције влаге мере колико меламинске шпицери апсорбују воде под стандардизованим условима, откривајући да ли површински третмани и додаци за срж ефикасно штите материјал од проналазање влаге која би могла изазвати отицање или деградацију.
Који стандарди осигурају квалитет меламинске шпилове?
Међународни стандарди као што је EN 312 одређују захтеве за перформансе меламинске шпице, укључујући чврстоћу унутрашње везе, чврстоћу на савијање и својства димензионалне стабилности. Регионални стандарди као што су JIS A 5908 за Јапан и GB/T 13725 за Кину утврђују сличне референтне стандарде које произвођачи морају испунити да би произвели прихватљиву меламинску шпикоборд за своја тржишта. Ови стандарди дефинишу методе испитивања и критеријуме прихватања који потврђују стабилне перформансе меламинске шпикоборда у производним објектима широм света. Фабрике које производе меламинску шпикоборд обично потврђују у складу са релевантним стандардима и спроводе независна испитивања како би показали да њихови производи испуњавају или прелазе ове утврђене прагове перформанси, уверавајући купце да ће меламинска шпикоборд пружити доследну